

Consistenza delle fibre
Una dispersione uniforme garantisce un flusso stabile della sospensione e una distribuzione più omogenea del materiale.
Il nostro processo di produzione di stoviglie in bagassa trasforma la polpa di fibra di canna da zucchero preparata in piatti, ciotole, contenitori a conchiglia, scatole per alimenti e vassoi a scomparti stampati, destinati al settore della ristorazione commerciale.
La produzione è organizzata in base alle specifiche approvate del prodotto, allo stampo, alla quantità e ai requisiti di imballaggio. Dalla preparazione della pasta e dalla formatura a umido alla pressatura a caldo, al rifilaggio, al controllo qualità e all’imballaggio, ogni fase ha un effetto diretto sulla forma del prodotto, sulla finitura superficiale, sull’uniformità strutturale e sulla prontezza per la spedizione.
Le impostazioni esatte di produzione variano a seconda delle dimensioni del prodotto, della profondità, della struttura delle pareti e del design dello stampo.
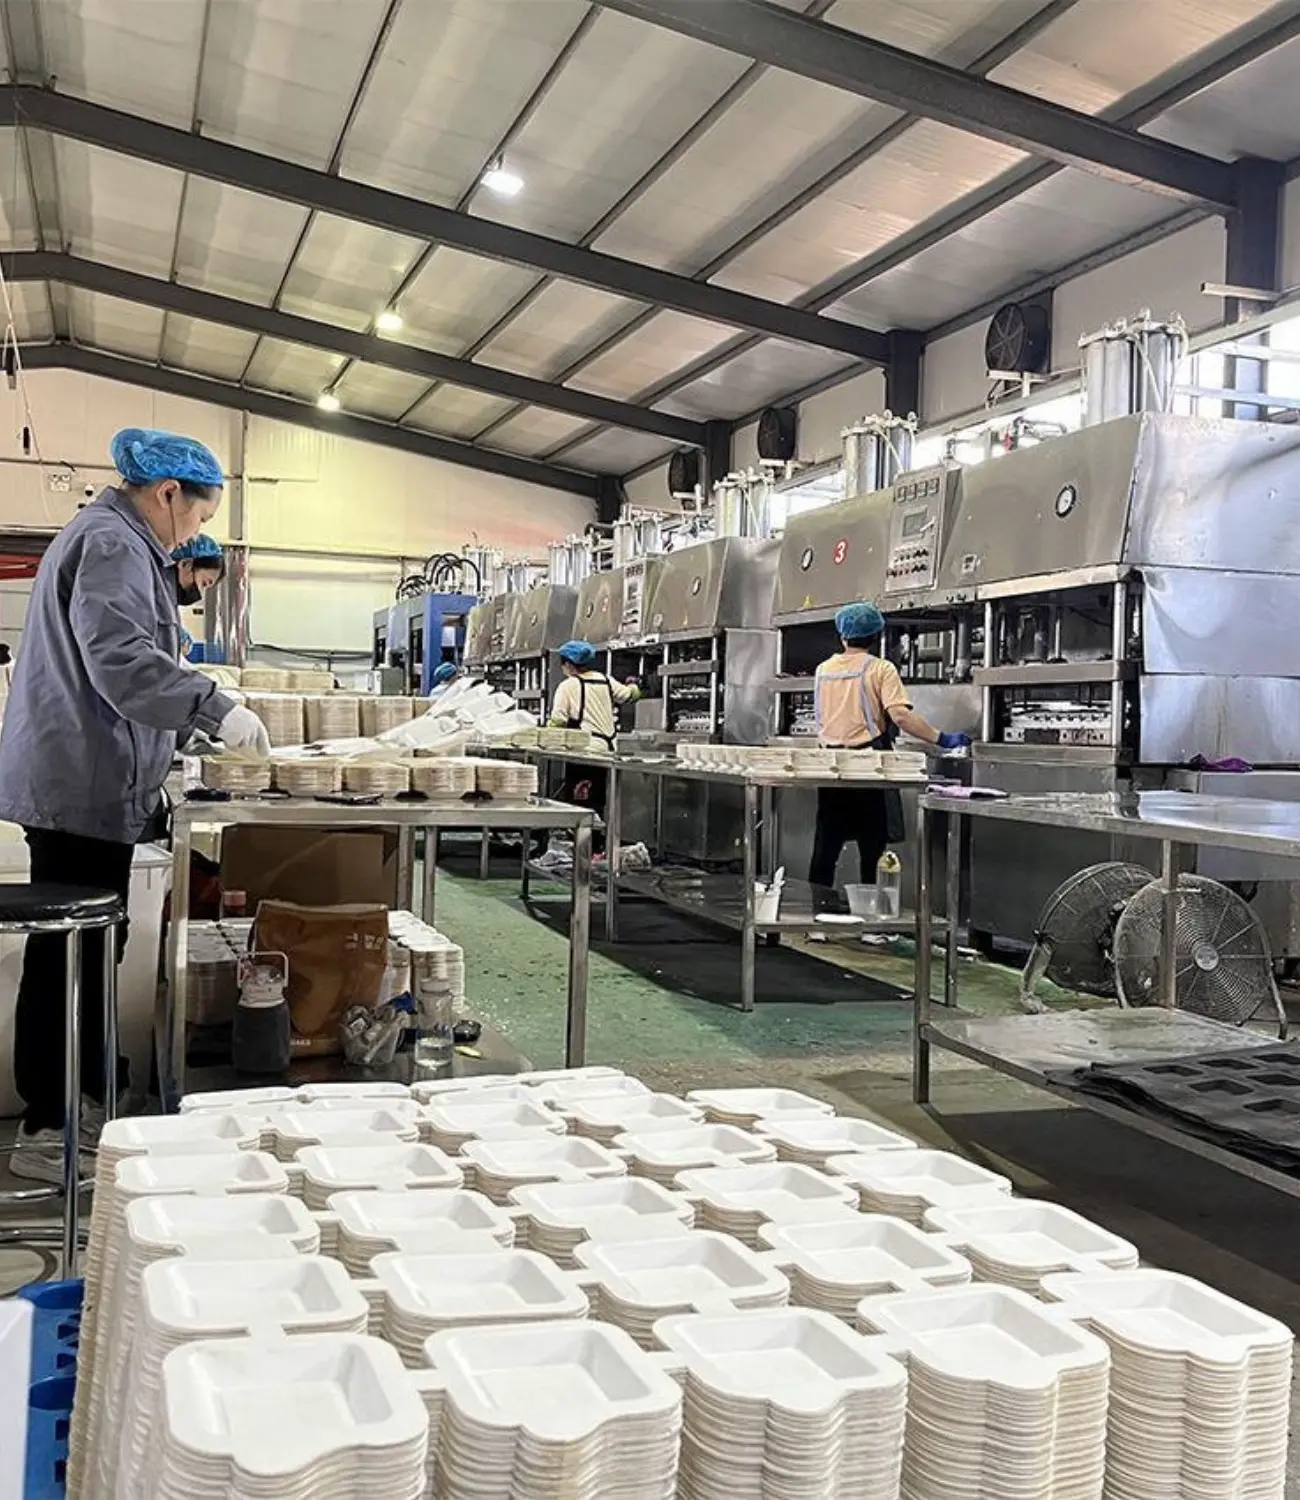
Il laboratorio segue un flusso di lavoro integrato basato sulla fibra stampata. Ogni fase prepara il materiale o il prodotto nelle condizioni richieste dalla fase successiva.
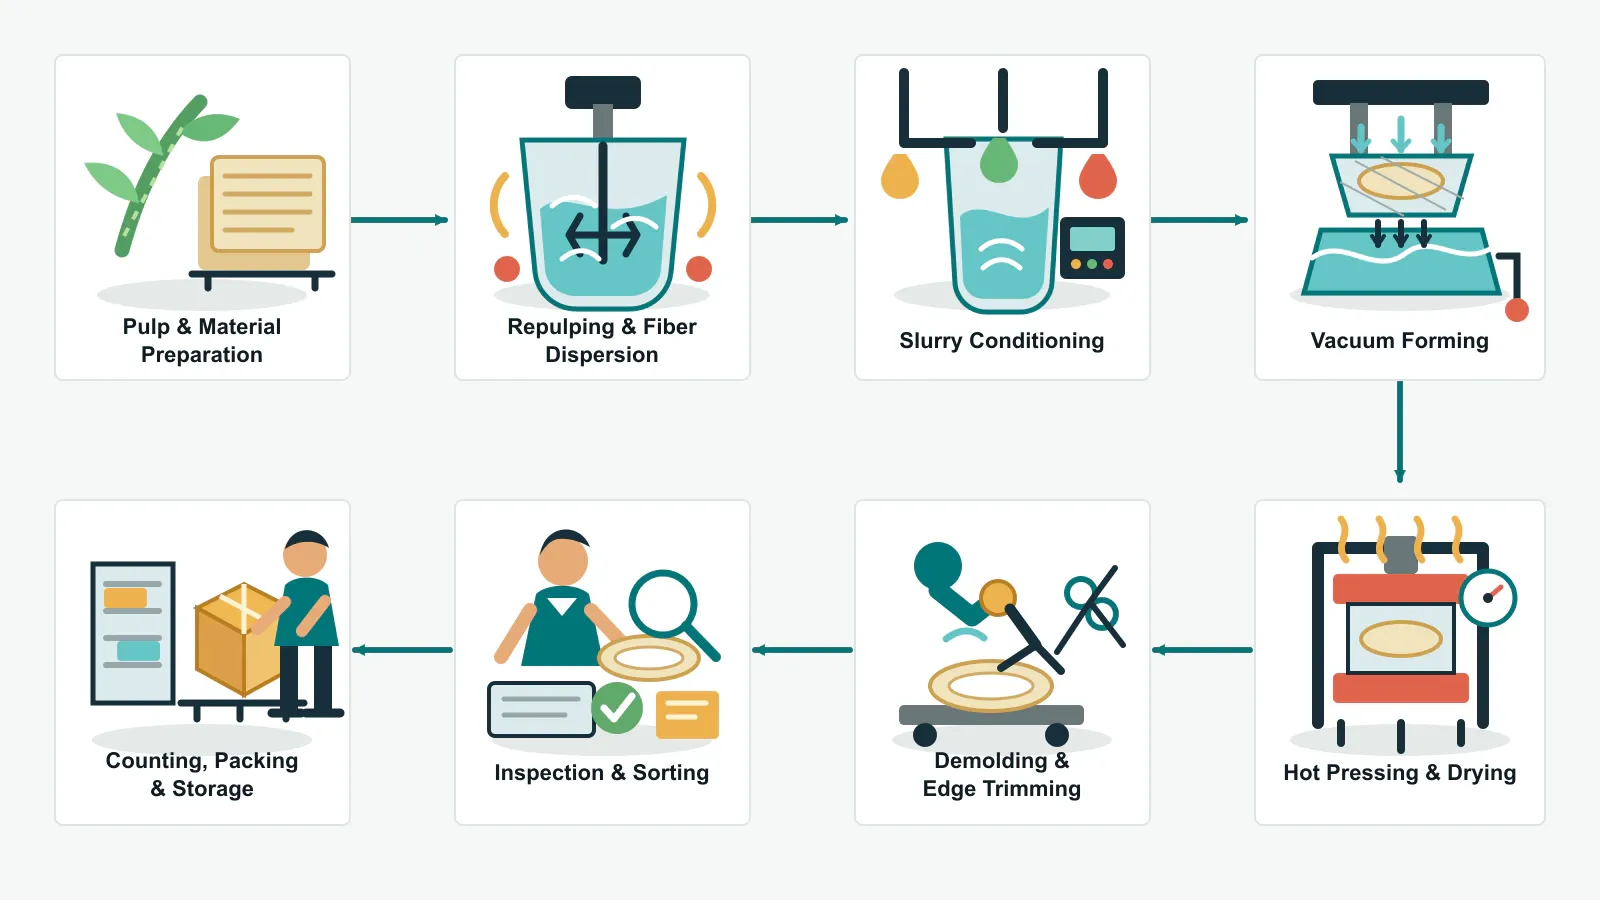

La produzione stabile di fibra stampata ha inizio prima che la pasta di cellulosa raggiunga la macchina di formatura. La composizione del materiale, la dispersione delle fibre e le condizioni della sospensione influiscono tutte sull’uniformità con cui le fibre si depositano sullo stampo.
La pasta di cellulosa necessaria viene predisposta per il prodotto previsto. La movimentazione del materiale deve proteggere la pasta di cellulosa da contaminazioni e da un’esposizione involontaria all’umidità, garantendo al contempo una chiara identificazione del lotto di produzione.
La pasta preparata viene miscelata con acqua di processo e dispersa meccanicamente. Questo processo scompone i fogli di pasta compressi o i fasci di fibre e crea un impasto liquido pompabile. Una dispersione uniforme contribuisce a ridurre la formazione di grumi e favorisce una distribuzione più omogenea delle fibre durante la formatura.
La pasta viene fatta circolare e regolata in base al prodotto e allo stampo selezionati. Qualora le specifiche di un prodotto richiedano un trattamento funzionale, la formulazione da utilizzare viene confermata separatamente. La consistenza della pasta è importante poiché influisce sul drenaggio, sul tempo di formatura, sulla distribuzione della massa del prodotto e sulla qualità della superficie.
La formatura e la pressatura a caldo sono le fasi fondamentali del processo di produzione di stoviglie in bagassa di canna da zucchero. Esse trasformano la pasta preparata in un prodotto tridimensionale stabile destinato al settore della ristorazione.
Lo stampo di formatura presenta una superficie a rete che riproduce la forma del piatto, della ciotola, del contenitore a conchiglia, della scatola o del vassoio. Il vuoto aspira l’acqua attraverso la rete, mentre le fibre rimangono sullo stampo e formano uno strato umido. La geometria dello stampo, le condizioni della sospensione, la distribuzione del vuoto e il tempo di formatura influenzano tutti la formazione delle pareti e la distribuzione del materiale.
Una volta rimossa una quantità sufficiente di acqua, la preforma umida viene trasferita dalla stazione di formatura agli stampi di pressatura riscaldati. Il trasferimento controllato è fondamentale per mantenere il profilo previsto, le pareti dei compartimenti, le zone delle cerniere e altre caratteristiche strutturali prima dell'essiccazione finale.
Il calore e la pressione eliminano l’umidità residua, mentre gli stampi abbinati definiscono la superficie e le dimensioni finali. Questa fase contribuisce a compattare la rete di fibre, a migliorare la rigidità e a stabilizzare la forma del prodotto. Le impostazioni effettive dipendono dallo stampo, dalla profondità del prodotto, dalla struttura delle pareti e dal risultato desiderato, pertanto vengono controllate come parametri di produzione piuttosto che considerate come un’impostazione universale.

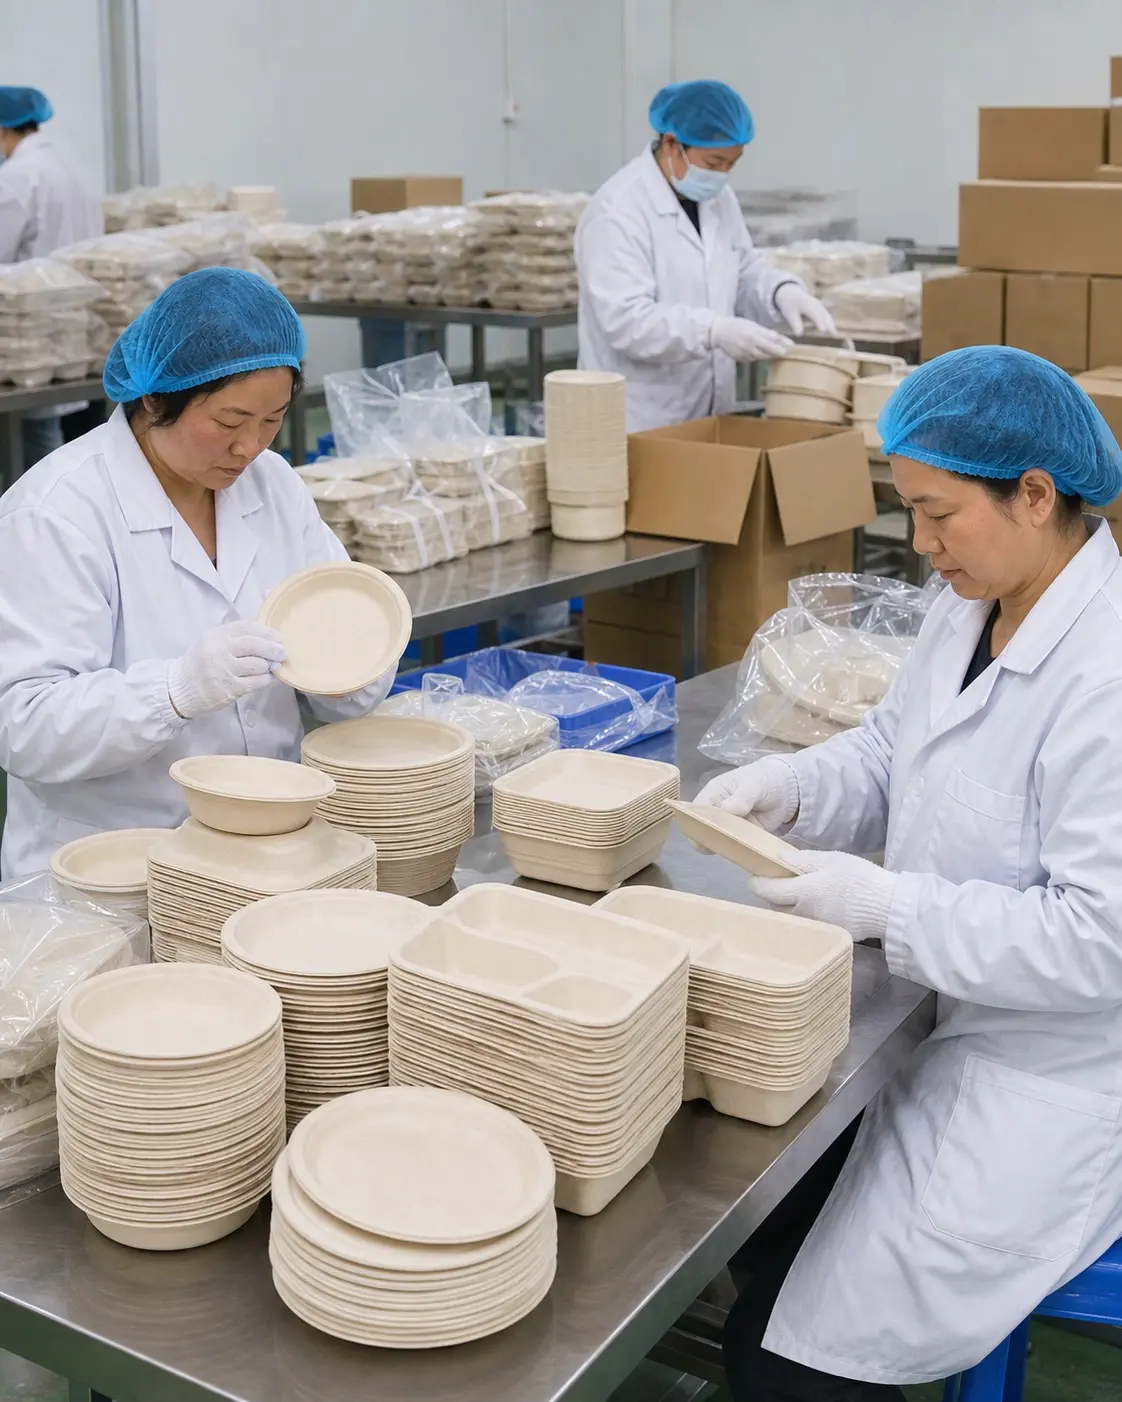
Un prodotto stampato non è pronto per la spedizione subito dopo la pressatura a caldo. Le fasi di finitura e di controllo degli ordini lo preparano per l’imballaggio commerciale e contribuiscono a garantire che la merce consegnata sia conforme alle specifiche approvate.
La fibra in eccesso attorno al bordo stampato viene rimossa per ottenere il profilo richiesto. Gli operatori controllano inoltre la forma ottenuta per individuare eventuali difetti visibili, quali bordi incompleti, crepe, deformazioni o segni superficiali, prima che il prodotto passi alla fase di selezione.
Il controllo verte sull'aspetto e sulle dimensioni rispetto alle specifiche confermate dell'articolo. A seconda del prodotto e del piano di controllo concordato, possono essere verificati anche l'adattamento, la chiusura, l'impilabilità o altre caratteristiche funzionali. I prodotti conformi e quelli non conformi vengono separati prima dell'imballaggio.
I prodotti vengono contati e imballati in base ai requisiti approvati relativi a sacchetti, scatole di cartone, etichette e marchi privati. La quantità e l’imballaggio vengono controllati prima che le scatole finite entrino in magazzino. I dettagli relativi al carico vengono quindi confermati mentre l’ordine viene preparato per la spedizione all’estero.
Il team di produzione coordina la preparazione dei materiali, la formatura, la finitura e l'imballaggio in modo che ogni fase sia conforme ai requisiti dell'ordine approvato.
Una dispersione uniforme garantisce un flusso stabile della sospensione e una distribuzione più omogenea del materiale.
Prima della pressatura a caldo, le preforme umide vengono controllate per verificare che abbiano assunto la forma completa.
La pressatura e la rifilatura influiscono sulle dimensioni, sulla rigidità, sulle condizioni della superficie e sulla qualità dei bordi.
Prima che la merce accettata venga imballata, vengono verificati l’aspetto e i requisiti dimensionali.
La quantità, i sacchi, i cartoni, le marcature e la preparazione per il carico sono conformi all'ordine confermato.
Risposte concrete per importatori, distributori, aziende del settore della ristorazione e acquirenti di prodotti a marchio proprio che visitano lo stabilimento di produzione.
Il materiale principale è la polpa di bagassa di canna da zucchero preparata. La bagassa è il residuo fibroso che rimane dopo l'estrazione del succo di canna da zucchero e può essere trasformata in polpa adatta alla realizzazione di prodotti in fibra stampata.
Uno stampo a setaccio con la geometria richiesta del prodotto utilizza il vuoto per estrarre l'acqua dalla sospensione. Le fibre si depositano sullo stampo e formano una preforma umida, che viene poi trasferita per la pressatura a caldo e l'essiccazione.
La pressatura a caldo elimina l'umidità, consolida la struttura delle fibre e contribuisce a definire le dimensioni finali, la superficie e la rigidità del prodotto. Le impostazioni di produzione devono corrispondere allo stampo specifico e al progetto del prodotto.
Il processo supporta diversi formati di stoviglie in bagassa, tra cui piatti, ciotole, contenitori a conchiglia con cerniera, scatole per alimenti, prodotti monoporzione e vassoi a scomparti. Ogni formato richiede lo stampo corrispondente e specifiche approvate.
I prodotti finiti vengono controllati per verificarne l'aspetto e le dimensioni, mentre la quantità e l'imballaggio vengono verificati rispetto all'ordine. Ulteriori controlli specifici per ciascun prodotto possono essere definiti nel piano di ispezione concordato prima dell'avvio della produzione in serie.