

Consistance des fibres
Une dispersion homogène favorise un écoulement stable de la boue et une répartition plus uniforme du matériau.
Notre processus de fabrication de vaisselle en bagasse transforme la pâte de fibres de canne à sucre préparée en assiettes, bols, barquettes à couvercle, boîtes alimentaires et plateaux à compartiments moulés, destinés aux commandes du secteur de la restauration professionnelle.
La production s'articule autour du cahier des charges approuvé, du moule, de la quantité et des exigences d'emballage. De la préparation de la pâte à papier et du moulage humide au pressage à chaud, en passant par la découpe, le contrôle qualité et l'emballage, chaque étape a une incidence directe sur la forme du produit, la finition de surface, la cohérence structurelle et l'état de préparation à l'expédition.
Les paramètres de production exacts varient en fonction de la taille du produit, de sa profondeur, de la structure des parois et de la conception du moule.
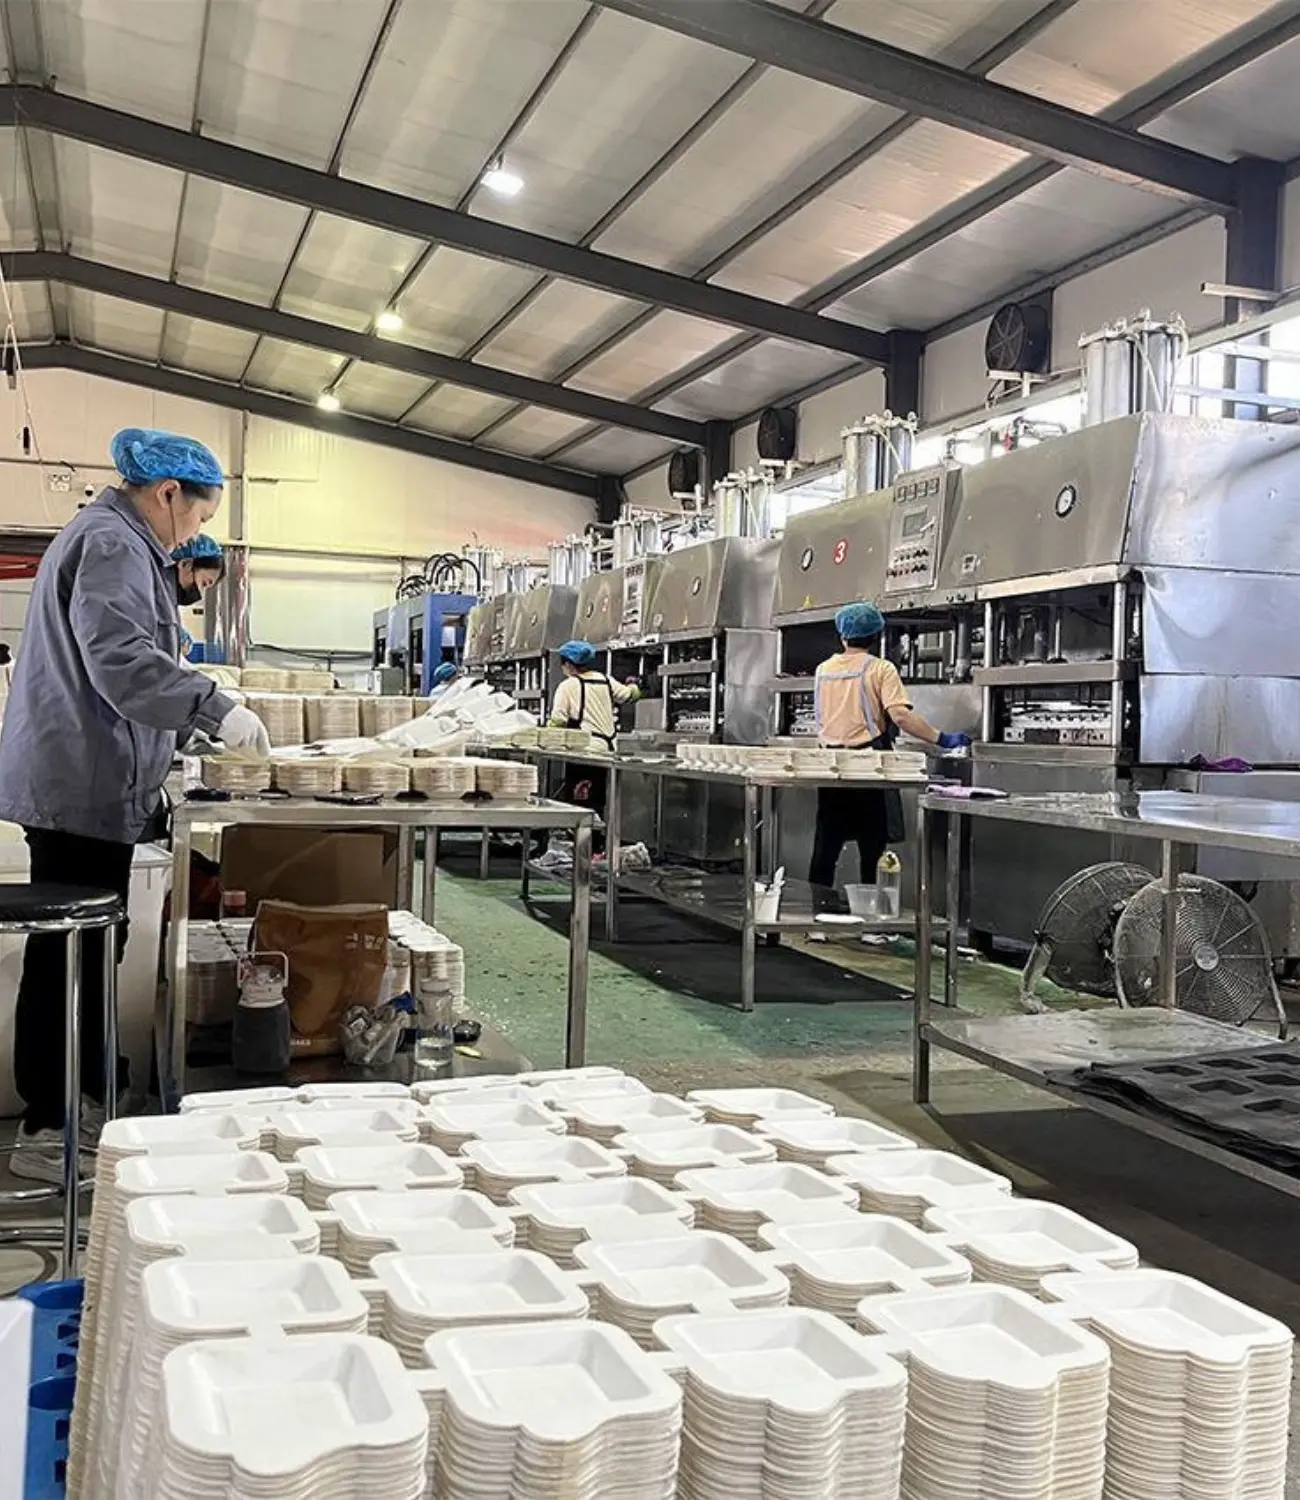
L'atelier suit un processus de fabrication en continu à base de fibres moulées. Chaque étape prépare le matériau ou le produit dans l'état requis par l'étape suivante.
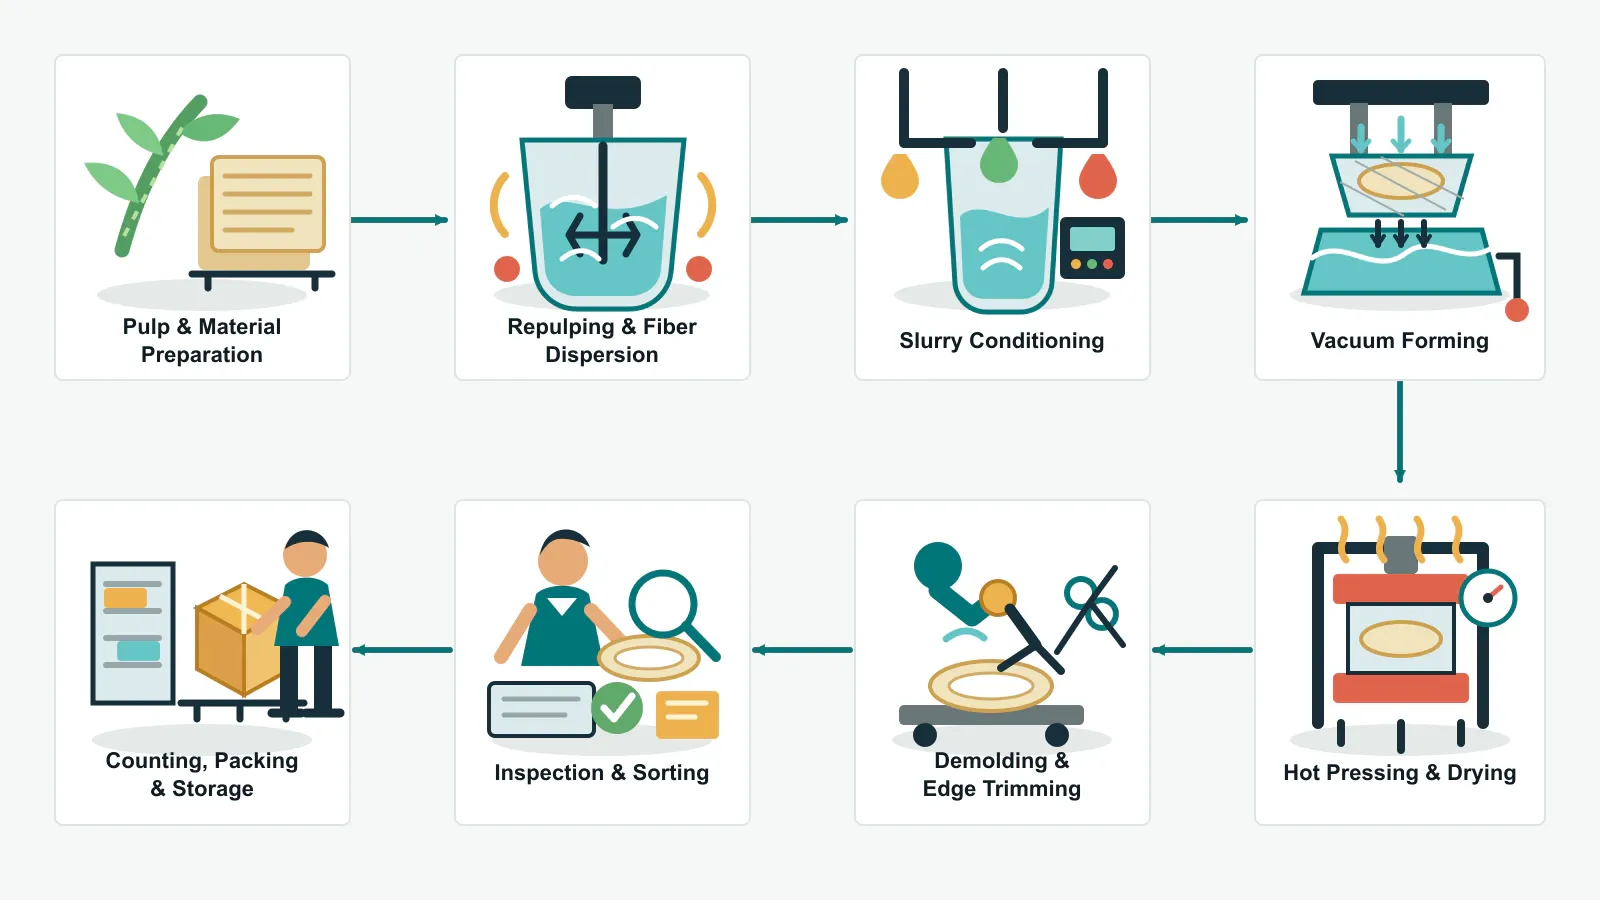

La production stable de fibres moulées commence avant que la pâte ne parvienne à la machine de formage. La nature du matériau, la dispersion des fibres et l'état de la suspension influencent tous la régularité avec laquelle les fibres se déposent sur le moule.
La pâte nécessaire est préparée pour le produit prévu. La manutention doit permettre de protéger la pâte contre toute contamination et toute exposition involontaire à l'humidité, tout en garantissant une identification claire du lot de production.
La pâte préparée est mélangée à de l'eau de process puis dispersée mécaniquement. Ce processus permet de désagréger les feuilles de pâte compressées ou les faisceaux de fibres et d'obtenir une bouillie pompable. Une dispersion homogène contribue à réduire la formation d'agglomérats et favorise une répartition plus uniforme des fibres lors de la formation.
La pâte est mise en circulation et ajustée en fonction du produit et du moule choisis. Lorsqu'un cahier des charges de produit nécessite un traitement fonctionnel, la formulation applicable est validée séparément. La consistance de la pâte est importante car elle influe sur le drainage, le temps de moulage, la répartition de la masse du produit et la qualité de la surface.
Le moulage et le pressage à chaud constituent les étapes clés du processus de fabrication de vaisselle à base de bagasse de canne à sucre. Ils permettent de transformer la pâte préparée en un produit alimentaire tridimensionnel stable.
Le moule de formage comporte une surface perforée dont la forme correspond à celle de l'assiette, du bol, de la barquette, de la boîte ou du plateau. Le vide aspire l'eau à travers la surface perforée tandis que les fibres restent sur le moule et forment une couche humide. La géométrie du moule, l'état de la pâte, la répartition du vide et la durée de formage ont tous une incidence sur la formation des parois et la répartition du matériau.
Une fois l'eau suffisamment éliminée, la préforme humide est transférée de la station de formage vers les moules de pressage chauffés. Il est important que ce transfert soit contrôlé afin de préserver le contour prévu, les parois des compartiments, les zones de charnières et les autres caractéristiques structurelles avant le séchage final.
La chaleur et la pression éliminent l'humidité résiduelle tandis que les moules adaptés définissent la surface et les dimensions finales. Cette étape permet de compacter le réseau de fibres, d'améliorer la rigidité et de stabiliser la forme du produit. Les réglages réels dépendent du moule, de la profondeur du produit, de la structure des parois et du résultat visé ; ils sont donc contrôlés en tant que paramètres de production plutôt que considérés comme un réglage universel.

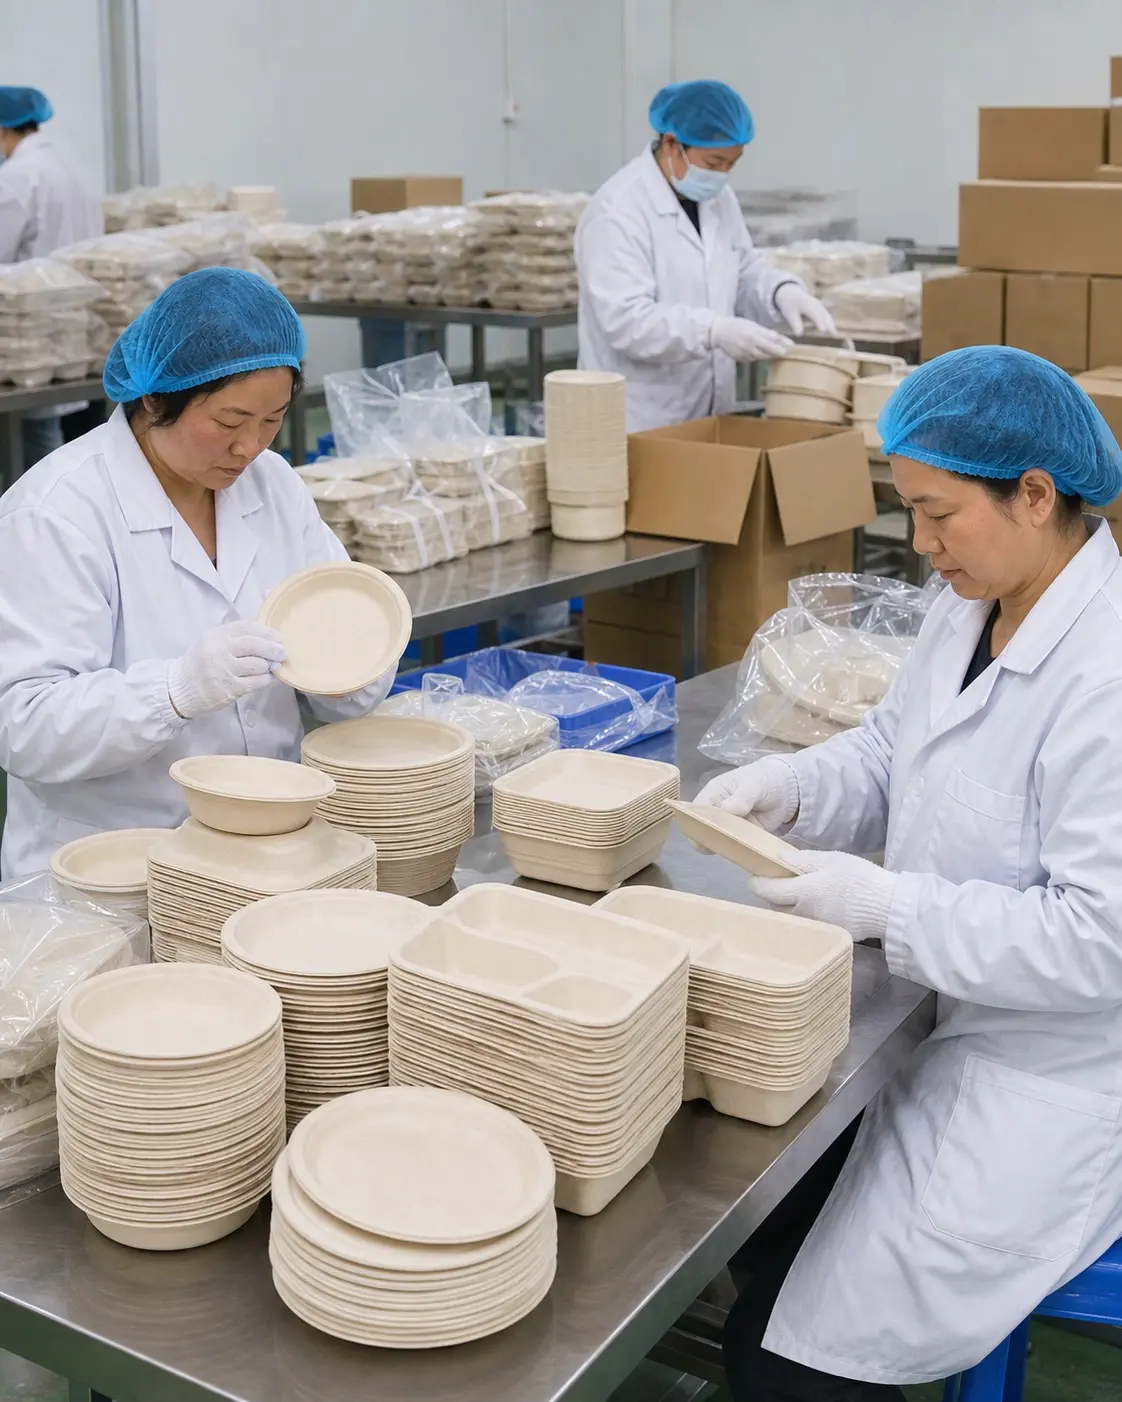
Un produit moulé n'est pas prêt à être expédié immédiatement après le pressage à chaud. Les étapes de finition et de contrôle des commandes permettent de le préparer pour l'emballage commercial et contribuent à garantir la conformité des marchandises livrées aux spécifications approuvées.
L'excédent de fibre autour du bord moulé est éliminé afin d'obtenir le contour souhaité. Les opérateurs vérifient également la pièce moulée afin de détecter d'éventuels défauts visibles, tels que des bords incomplets, des fissures, des déformations ou des marques en surface, avant que le produit ne passe à l'étape de tri.
Le contrôle porte sur l'aspect et les dimensions par rapport au cahier des charges validé. En fonction du produit et du plan de contrôle convenu, l'ajustement, la fermeture, l'empilabilité ou d'autres caractéristiques fonctionnelles peuvent également être vérifiés. Les produits conformes et non conformes sont triés avant l'emballage.
Les produits sont comptés et conditionnés conformément aux spécifications approuvées concernant les sacs, les cartons, les étiquettes et les marques de distributeur. La quantité et le conditionnement sont vérifiés avant que les cartons finis ne soient entreposés. Les détails du chargement sont ensuite confirmés au moment où la commande est préparée pour l'expédition à l'exportation.
L'équipe de production coordonne la préparation des matériaux, le formage, la finition et l'emballage, de manière à ce que chaque étape réponde aux exigences de la commande validée.
Une dispersion homogène favorise un écoulement stable de la boue et une répartition plus uniforme du matériau.
Les préformes humides sont contrôlées afin de vérifier que leur forme est bien complète avant le pressage à chaud.
Le pressage et la découpe ont une incidence sur les dimensions, la rigidité, l'état de la surface et la qualité des bords.
Les critères d'aspect et de dimensions sont vérifiés avant l'emballage des marchandises acceptées.
La quantité, le nombre de sacs et de cartons, le marquage et la préparation au chargement sont conformes à la commande confirmée.
Des réponses concrètes destinées aux importateurs, distributeurs, entreprises de restauration et acheteurs de marques de distributeur qui examinent l'atelier de production.
Le matériau principal utilisé est de la pâte de bagasse de canne à sucre préparée. La bagasse est le résidu fibreux qui reste après l'extraction du jus de canne à sucre et qui peut être transformée en pâte adaptée à la fabrication de produits en fibre moulée.
Un moule à tamis, dont la géométrie correspond à celle du produit souhaité, utilise le vide pour extraire l'eau de la suspension. Les fibres se déposent sur le moule et forment une préforme humide, qui est ensuite transférée pour être pressée à chaud et séchée.
Le pressage à chaud élimine l'humidité, consolide la structure fibreuse et contribue à définir les dimensions finales, la surface et la rigidité du produit. Les paramètres de production doivent être adaptés au moule et à la conception spécifiques du produit.
Ce procédé permet de fabriquer divers formats de vaisselle en bagasse, notamment des assiettes, des bols, des barquettes à charnière, des boîtes alimentaires, des portions individuelles et des plateaux à compartiments. Chaque format nécessite un moule adapté et un cahier des charges homologué.
L'aspect et les dimensions des produits finis sont contrôlés, tandis que la quantité et l'emballage sont vérifiés par rapport à la commande. D'autres contrôles spécifiques aux produits peuvent être définis dans le plan de contrôle convenu avant le lancement de la production en série.