

繊維の均一性
均一な分散により、スラリーの流れが安定し、材料の分布がより均一になります。.
当社のバガス製食器製造プロセスでは、前処理されたサトウキビ 繊維パルプを成形し、業務用フードサービス向けの皿、ボウル、クラムシェル容器、食品用ボックス、 および仕切り付きトレイを製造しています。.
生産は、承認された製品仕様、 金型、数量、および梱包要件に基づいて計画されます。パルプの調製や湿式 成形から、熱プレス、トリミング、検査、梱包に至るまで、各工程は 製品の形状、表面仕上げ、構造的 一貫性、および出荷準備状態に直接的な影響を及ぼします。.
具体的な成形条件は、製品のサイズ、深さ、肉厚、 構造、および金型の設計によって異なります。.
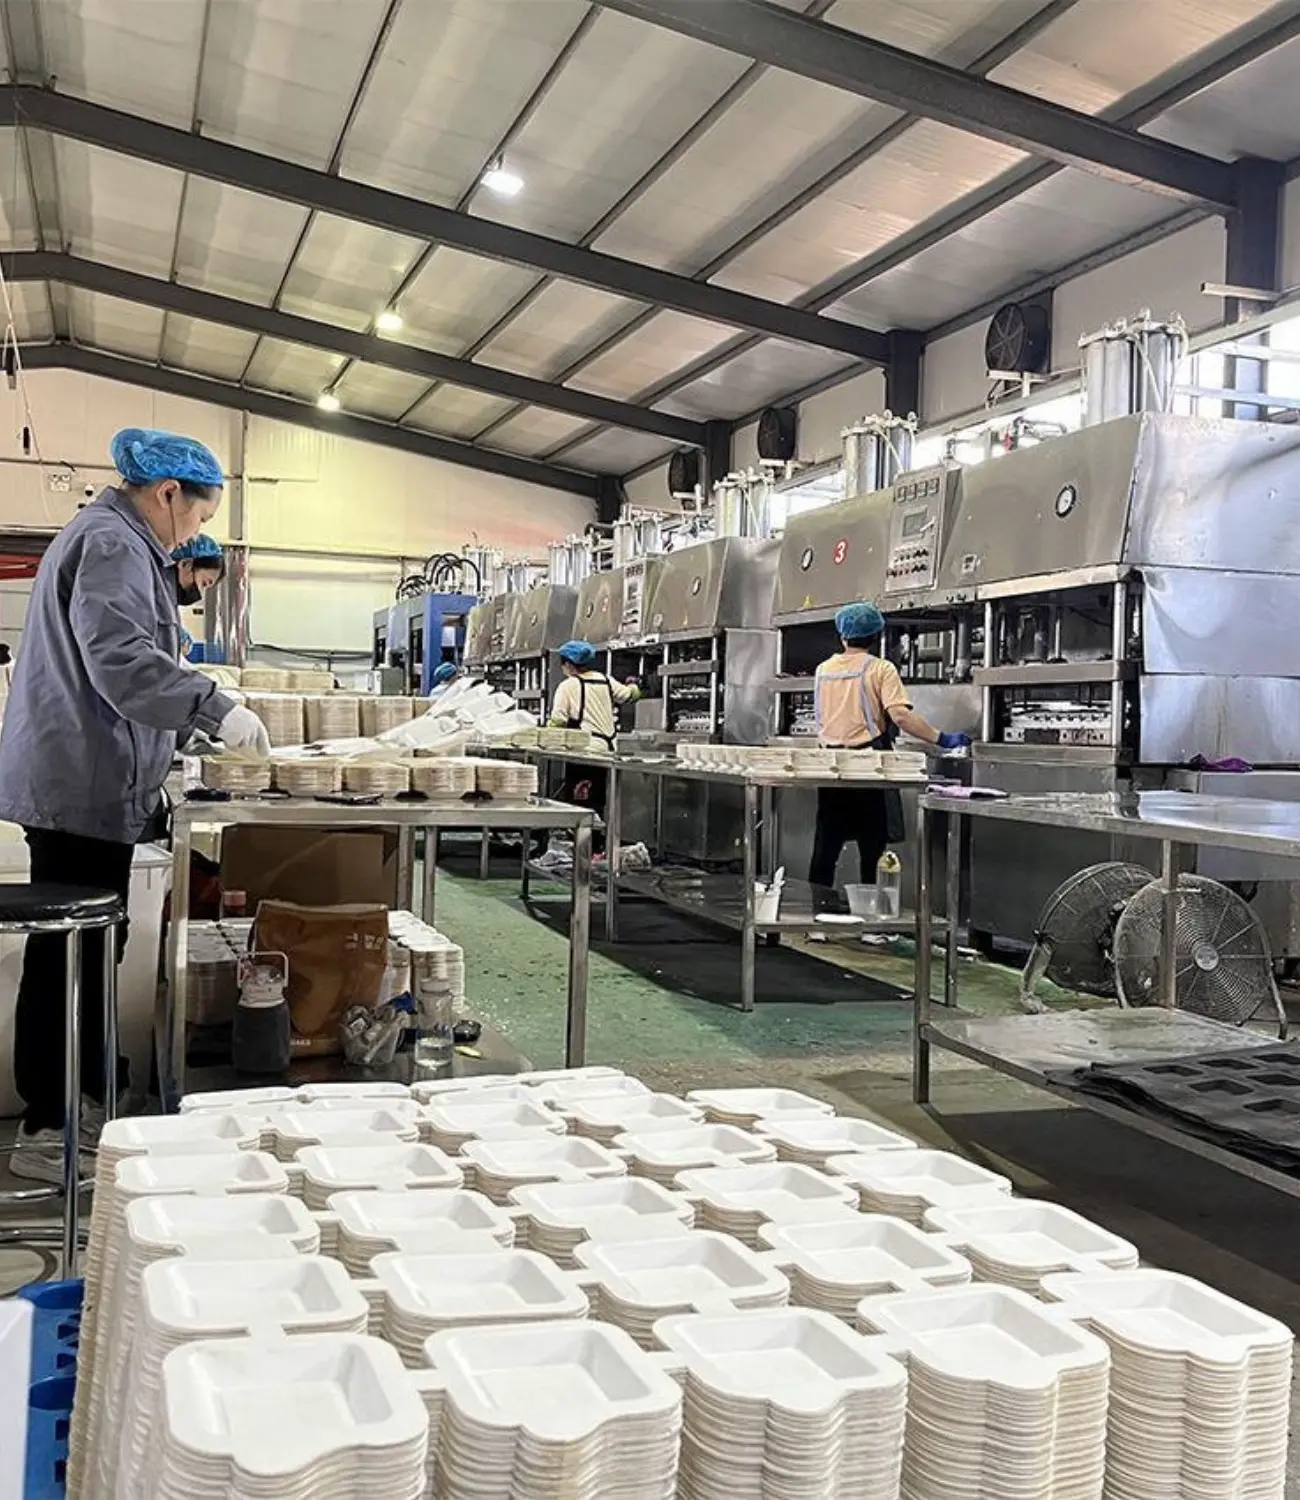
このワークショップでは、一貫した成形繊維のワークフローを採用しています。各工程では、 次の工程で必要となる材料や製品の状態で準備が行われます。.
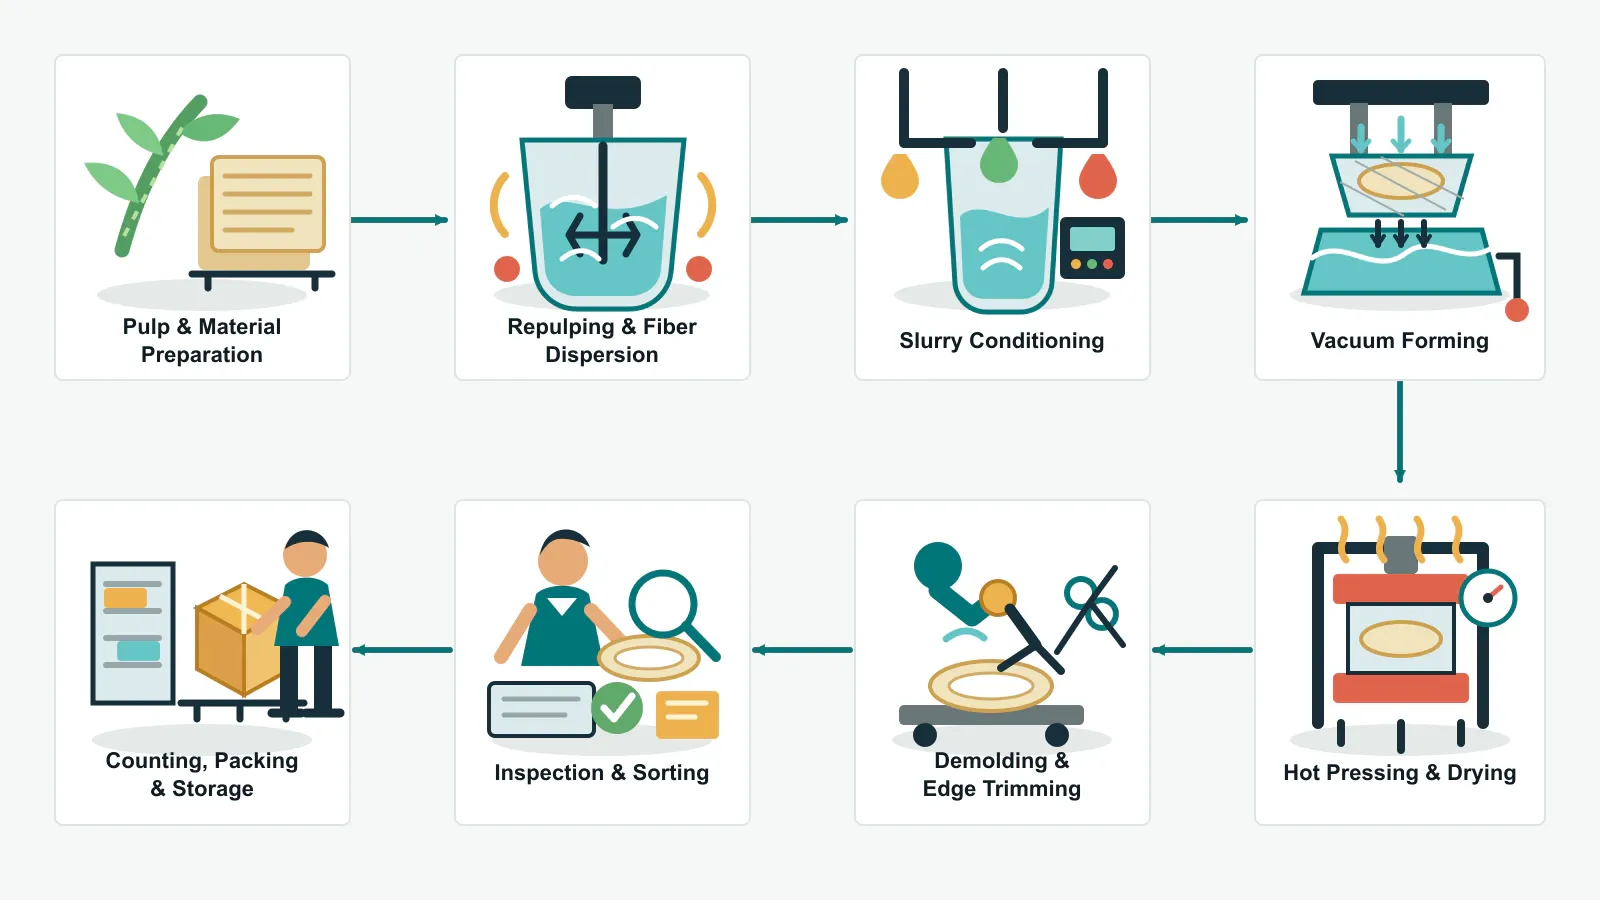

パルプが成形機に到達する前から、安定した成形繊維の生産が始まります。 原料の特性、繊維の分散状態、スラリーの 状態はすべて、繊維が金型上にどれほど均一に堆積するかに影響を与えます。.
予定されている製品に必要なパルプは、所定の通りに手配される。資材 の取り扱いにおいては、生産ロットの明確な識別情報を維持しつつ、 パルプが汚染されたり、意図しない 湿気にさらされたりしないよう注意を払う必要がある。.
調製されたパルプは、プロセス水と混合され、機械的に 分散されます。これにより、圧縮されたパルプシートや繊維の束が 分解され、ポンプで移送可能なスラリーが生成されます。均一な分散は、 塊の発生を抑え、成形時の繊維の分布をより均一に保つのに 役立ちます。.
スラリーは循環させ、選定された製品 および金型に合わせて調整されます。製品仕様で機能性 処理が求められる場合は、適用される配合を別途確認します。 スラリーの粘度は、脱水性、 成形時間、製品の質量分布、および表面品質に影響を与えるため、重要です。.
成形と熱圧縮は、サトウキビ バガス製食器製造工程の中核となる工程です。これらの工程により、調製された スラリーが、安定した立体形状の食品用製品へと成形されます。.
成形金型には、皿、ボウル、 クラムシェル、箱、またはトレイの形状に合わせたスクリーン面が設けられています。真空によって水がスクリーンを通って引き抜かれる 一方で、繊維は金型上に残り、湿潤層を形成します。金型の形状、 スラリーの状態、真空の分布、および成形時間はすべて、 壁面の形成や材料の分布に影響を与えます。.
十分な脱水が行われた後、湿ったプリフォームは 成形ステーションから加熱されたプレス金型へと移送されます。最終乾燥の前に、 意図した外形、区画の仕切り壁、 ヒンジ部分、その他の構造的特徴を維持するためには、制御された移送が重要です。.
熱と圧力によって残留水分が除去されると同時に、適合した金型が 最終的な表面形状と寸法を決定します。この工程により、 繊維ネットワークが緻密化され、剛性が向上し、製品の形状が安定します。 実際の設定は、金型、製品の深さ、肉厚構造、および 目標とする仕上がりによって異なるため、これらは画一的な設定として扱うのではなく、 生産パラメータとして制御されます。.

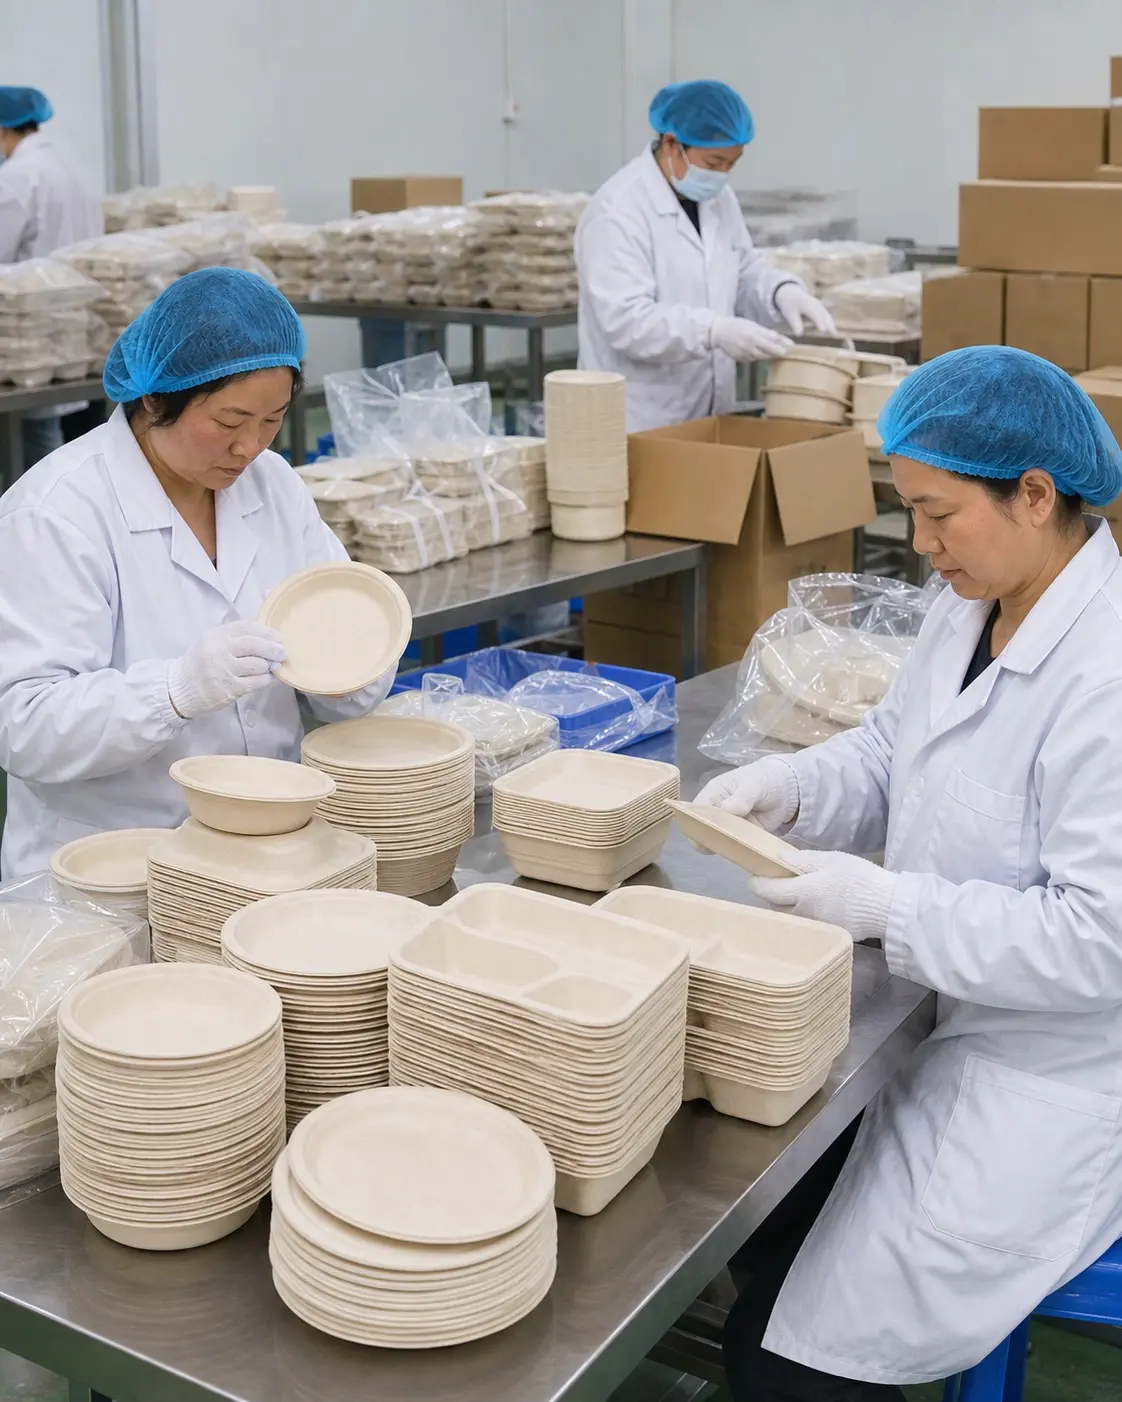
成形品は、熱 プレス加工直後には出荷できる状態にはなりません。仕上げおよび注文管理の工程を経て、 商業用梱包の準備が整えられ、納入品が承認された 仕様に準拠した状態が保たれます。.
成形エッジ周辺の余分な繊維を取り除き、所定の 輪郭を形成します。また、オペレーターは、製品が選別工程に進む前に、 エッジの未完成、ひび割れ、変形、表面の傷など、目視で確認できる不具合がないか 成形形状を点検します。.
検査では、確認済みの 製品仕様書に基づき、外観および寸法が基準を満たしているかを確認します。製品や合意された検査 計画に応じて、嵌合、閉鎖、積み重ね、その他の機能的特性についても 確認が行われる場合があります。合格品と不適合品は、梱包前に 分別されます。.
製品は、承認された袋、 カートン、ラベル、およびプライベートブランドの要件に従って計数・梱包されます。完成したカートンが倉庫へ搬入される前に、数量と梱包状態が 確認されます。その後、輸出出荷に向けた注文の準備が進められる中で、積載の詳細が 確認されます。.
生産チームは、材料の準備、成形、仕上げ、 および梱包を連携させ、各工程が承認された注文要件を満たせるようにしています。.
均一な分散により、スラリーの流れが安定し、材料の分布がより均一になります。.
湿式プリフォームは、熱プレスを行う前に、形状が完全に形成されているか確認される。.
プレス加工やトリミングは、寸法、剛性、表面状態、およびエッジの品質に影響を与えます。.
検収済みの商品は、梱包前に外観および寸法に関する要件について確認が行われます。.
数量、袋数、段ボール箱数、表示、および積み込みの準備については、確定した注文内容に従います。.
生産ワークショップを検討中の輸入業者、流通業者、外食企業、 およびプライベートブランドバイヤーに向けた実用的な回答。.
主原料は、加工済みのサトウキビバガスパルプです。バガスとは、 サトウキビの果汁を抽出した後に残る繊維質の残渣であり、 成形繊維製品に適したパルプに加工することができます。.
所定の製品形状を持つスクリーン金型を用いて、真空により スラリーから水分を抜き取ります。繊維が金型に付着して湿潤 プリフォームが形成され、その後、加熱プレスおよび乾燥工程へと移送されます。.
熱プレス加工は、水分を除去し、繊維構造を緻密化するとともに、 完成品の寸法、表面仕上げ、および剛性を確立するのに役立ちます。 生産設定は、使用する金型および製品の設計に合わせて調整する必要があります。.
この製造プロセスでは、 皿、ボウル、ヒンジ付きクラムシェル容器、食品用ボックス、小分け容器、 仕切り付きトレイなど、さまざまなバガス製食器に対応しています。各製品形態には、 対応する金型と承認済みの仕様が必要です。.
完成品については、外観や寸法が確認されるほか、 数量や梱包が注文内容と照合されます。その他、 製品ごとに必要な検査については、量産開始前に合意された 検査計画で確認することができます。.