

Консистенция волокон
Равномерное распределение способствует стабильному потоку суспензии и более равномерному распределению материала.
В процессе производства посуды из багассы мы перерабатываем подготовленную целлюлозу из сахарного тростника в формованные тарелки, миски, контейнеры с откидной крышкой, коробки для еды и подносы с отделениями для заказов в сфере коммерческого общественного питания.
Производство организовано в соответствии с утвержденной спецификацией продукции, формой, объемом партии и требованиями к упаковке. От подготовки целлюлозы и мокрого формования до горячего прессования, обрезки, контроля качества и упаковки — каждый этап непосредственно влияет на форму изделия, качество поверхности, структуру и готовность к отгрузке.
Точные параметры производства зависят от размера изделия, глубины, структуры стенок и конструкции пресс-формы.
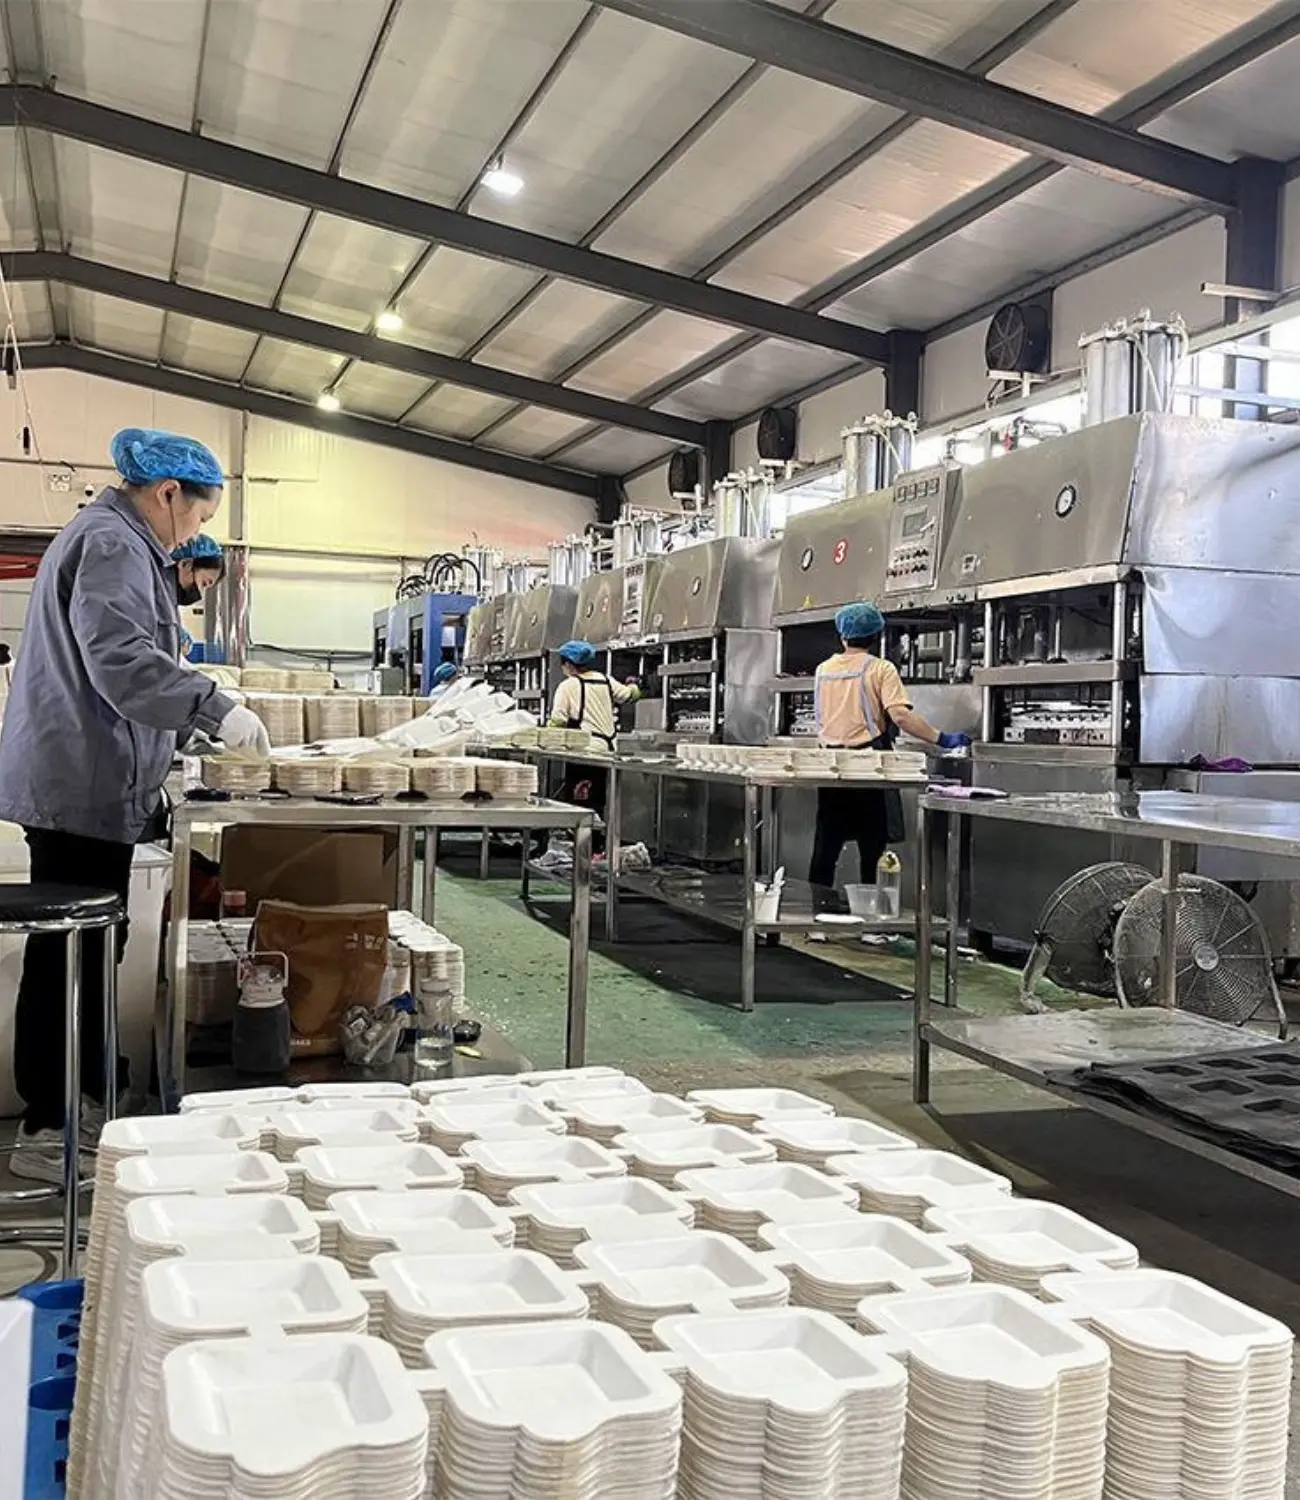
На производстве используется интегрированная технологическая линия по переработке формованного волокна. Каждый этап подготавливает материал или изделие в состоянии, необходимом для следующего этапа.
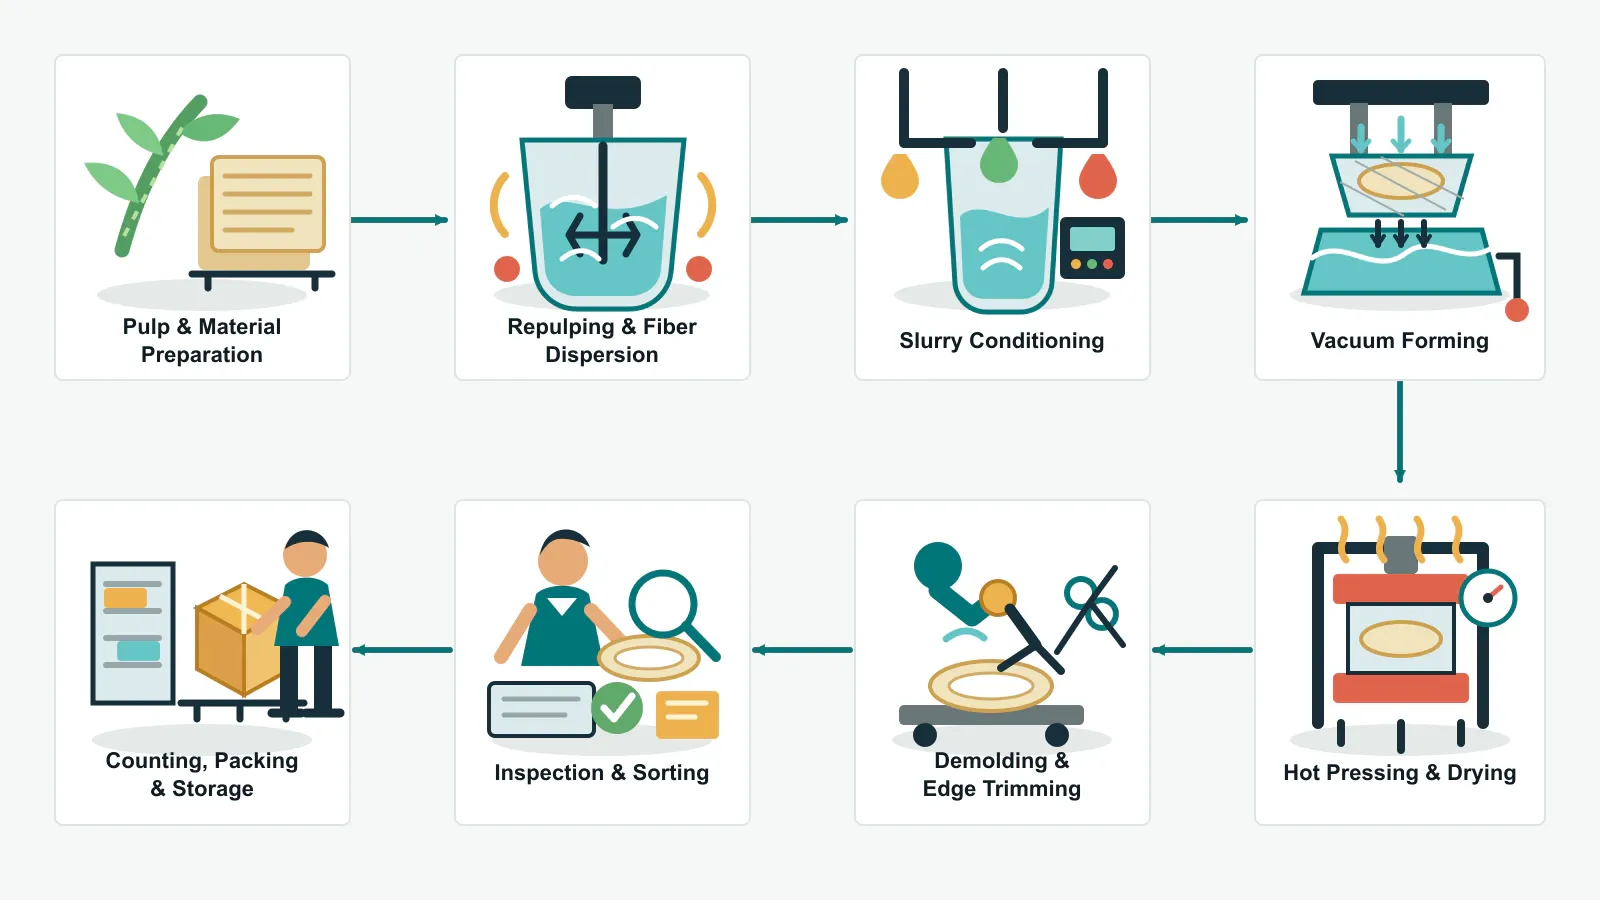

Стабильное производство формованного волокна начинается ещё до того, как целлюлоза поступает на формовочную машину. Характеристики сырья, распределение волокон и состояние суспензии — все эти факторы влияют на то, насколько равномерно волокна распределяются на форме.
Необходимая целлюлоза подготавливается для производства запланированной продукции. При погрузочно-разгрузочных работах необходимо обеспечить защиту целлюлозы от загрязнения и непреднамеренного попадания влаги, сохранив при этом четкую маркировку, идентифицирующую производственную партию.
Подготовленную целлюлозу смешивают с технологической водой и механически диспергируют. Это позволяет разбить спрессованные листы целлюлозы или пучки волокон и получить шлам, пригодный для перекачки. Равномерное диспергирование способствует уменьшению образования комков и обеспечивает более равномерное распределение волокон в процессе формования.
Суспензия циркулирует и доводится до состояния, соответствующего выбранному изделию и форме. Если технические требования к изделию предусматривают функциональную обработку, соответствующий рецепт утверждается отдельно. Консистенция суспензии имеет важное значение, поскольку она влияет на стекание, время формования, распределение массы изделия и качество поверхности.
Формование и горячее прессование являются ключевыми этапами процесса изготовления посуды из багассы сахарного тростника. В ходе этих этапов подготовленная каша превращается в устойчивую трехмерную посуду для общественного питания.
Формовочная матрица имеет ситовую поверхность, форма которой соответствует конструкции тарелки, миски, ракушки, коробки или подноса. Под действием вакуума вода проходит через сито, в то время как волокна остаются на матрице и образуют влажный слой. Геометрия матрицы, состояние суспензии, распределение вакуума и время формования — все эти факторы влияют на формирование стенок и распределение материала.
После удаления достаточного количества воды влажная заготовка перемещается из формовочной станции в нагретые прессовые формы. Контролируемое перемещение имеет важное значение для сохранения заданных контуров, стенок отсеков, зон шарниров и других конструктивных элементов до окончательной сушки.
Под действием тепла и давления удаляется оставшаяся влага, а специально подобранные формы определяют окончательный вид поверхности и габариты изделия. Этот этап способствует уплотнению волокнистой структуры, повышению жесткости и стабилизации формы изделия. Фактические настройки зависят от формы, глубины изделия, структуры стенок и желаемого результата, поэтому они регулируются как производственные параметры, а не рассматриваются как единая универсальная настройка.

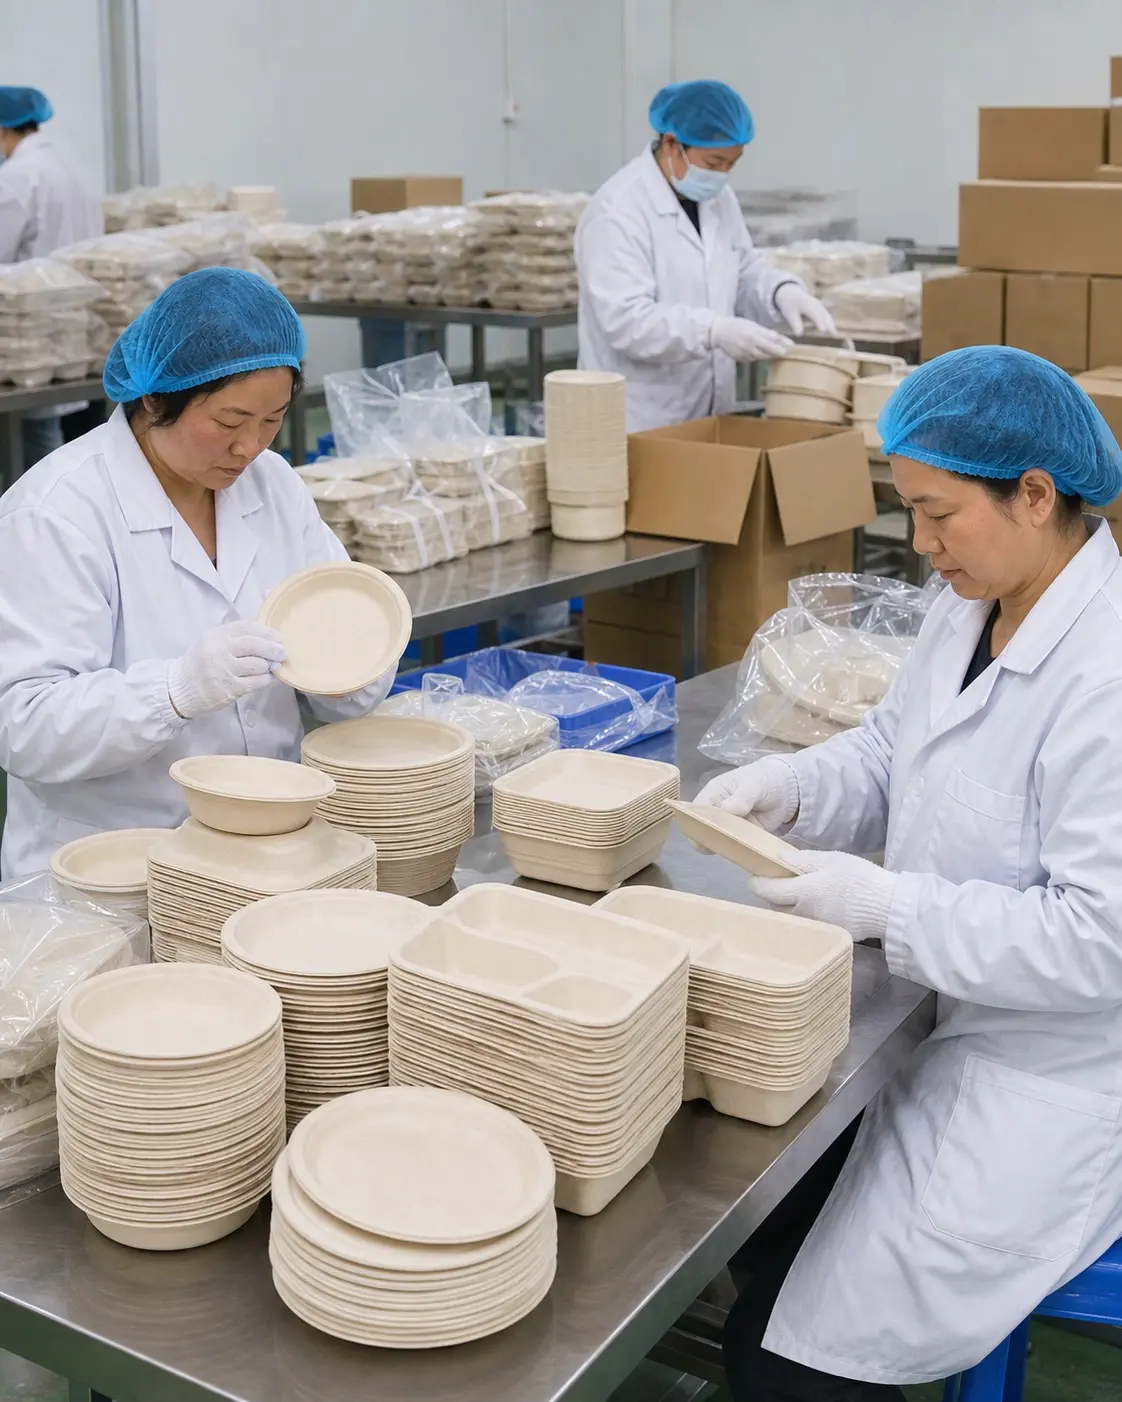
Изделие, полученное методом формования, не готово к отгрузке сразу после горячего прессования. Этапы финишной обработки и контроля соответствия заказу готовят его к коммерческой упаковке и помогают обеспечить соответствие поставляемой продукции утвержденной спецификации.
Излишки волокна вокруг формованного края удаляются для придания изделию требуемого контура. Операторы также проверяют сформированную деталь на наличие видимых дефектов, таких как незавершенные края, трещины, деформации или следы на поверхности, прежде чем изделие поступает на сортировку.
Проверка включает в себя оценку внешнего вида и габаритов на соответствие утвержденной спецификации изделия. В зависимости от продукта и согласованного плана проверки могут также проверяться такие параметры, как прилегание, закрытие, штабелируемость или другие функциональные характеристики. Пригодная и некондиционная продукция сортируется перед упаковкой.
Продукция подсчитывается и упаковывается в соответствии с утвержденными требованиями к мешкам, коробкам, этикеткам и частным торговым маркам. Количество и упаковка проверяются до того, как готовые коробки поступают на склад. Затем подтверждаются данные о погрузке в ходе подготовки заказа к отправке на экспорт.
Производственная бригада координирует подготовку сырья, формовку, отделку и упаковку таким образом, чтобы каждый этап соответствовал утвержденным требованиям заказа.
Равномерное распределение способствует стабильному потоку суспензии и более равномерному распределению материала.
Перед горячим прессованием влажные заготовки проверяются на предмет полного формирования формы.
Прессование и обрезка влияют на размеры, жесткость, состояние поверхности и качество кромок.
Перед упаковкой принятого товара проводится проверка его внешнего вида и соответствия габаритным размерам.
Количество, упаковка в мешки и коробки, маркировка и подготовка к погрузке соответствуют подтвержденному заказу.
Практические ответы для импортеров, дистрибьюторов, предприятий общественного питания и закупщиков под собственными торговыми марками, знакомящихся с производственным цехом.
Основным сырьем служит подготовленная целлюлоза из багассы сахарного тростника. Багасса — это волокнистый остаток, остающийся после отжима сока из сахарного тростника, который можно превратить в целлюлозу, пригодную для изготовления изделий из формованного волокна.
В ситовой форме, имеющей необходимую геометрию изделия, с помощью вакуума удаляется вода из суспензии. Волокна оседают на форме и образуют влажную преформу, которая затем передается для прессования при нагреве и сушки.
Горячее прессование удаляет влагу, уплотняет структуру волокон и способствует формированию конечных размеров, поверхности и жесткости изделия. Параметры производства должны соответствовать конкретной форме и конструкции изделия.
Данный процесс позволяет производить посуду из багассы различных форматов, в том числе тарелки, миски, контейнеры с откидной крышкой, коробки для пищевых продуктов, порционные изделия и лотки с отделениями. Для каждого формата требуется соответствующая форма и утвержденная техническая спецификация.
Готовая продукция проверяется на соответствие внешнему виду и размерам, а количество и упаковка сверяются с заказом. Дополнительные проверки, специфичные для конкретного вида продукции, могут быть зафиксированы в согласованном плане контроля перед запуском серийного производства.