

Consistência da fibra
A dispersão uniforme contribui para um fluxo estável da pasta e para uma distribuição mais homogénea do material.
O nosso processo de produção de louça de bagaço de cana transforma a polpa de fibra de cana-de-açúcar preparada em pratos moldados, taças, embalagens tipo concha, caixas para alimentos e tabuleiros com compartimentos para encomendas do setor da restauração comercial.
A produção é organizada de acordo com a especificação aprovada do produto, o molde, a quantidade e os requisitos de embalagem. Desde a preparação da pasta e a moldagem a húmido até à prensagem a quente, ao corte, à inspeção e à embalagem, cada etapa tem um efeito direto na forma do produto, no acabamento da superfície, na consistência estrutural e na prontidão para expedição.
As configurações exatas de produção variam consoante o tamanho do produto, a profundidade, a estrutura das paredes e o desenho do molde.
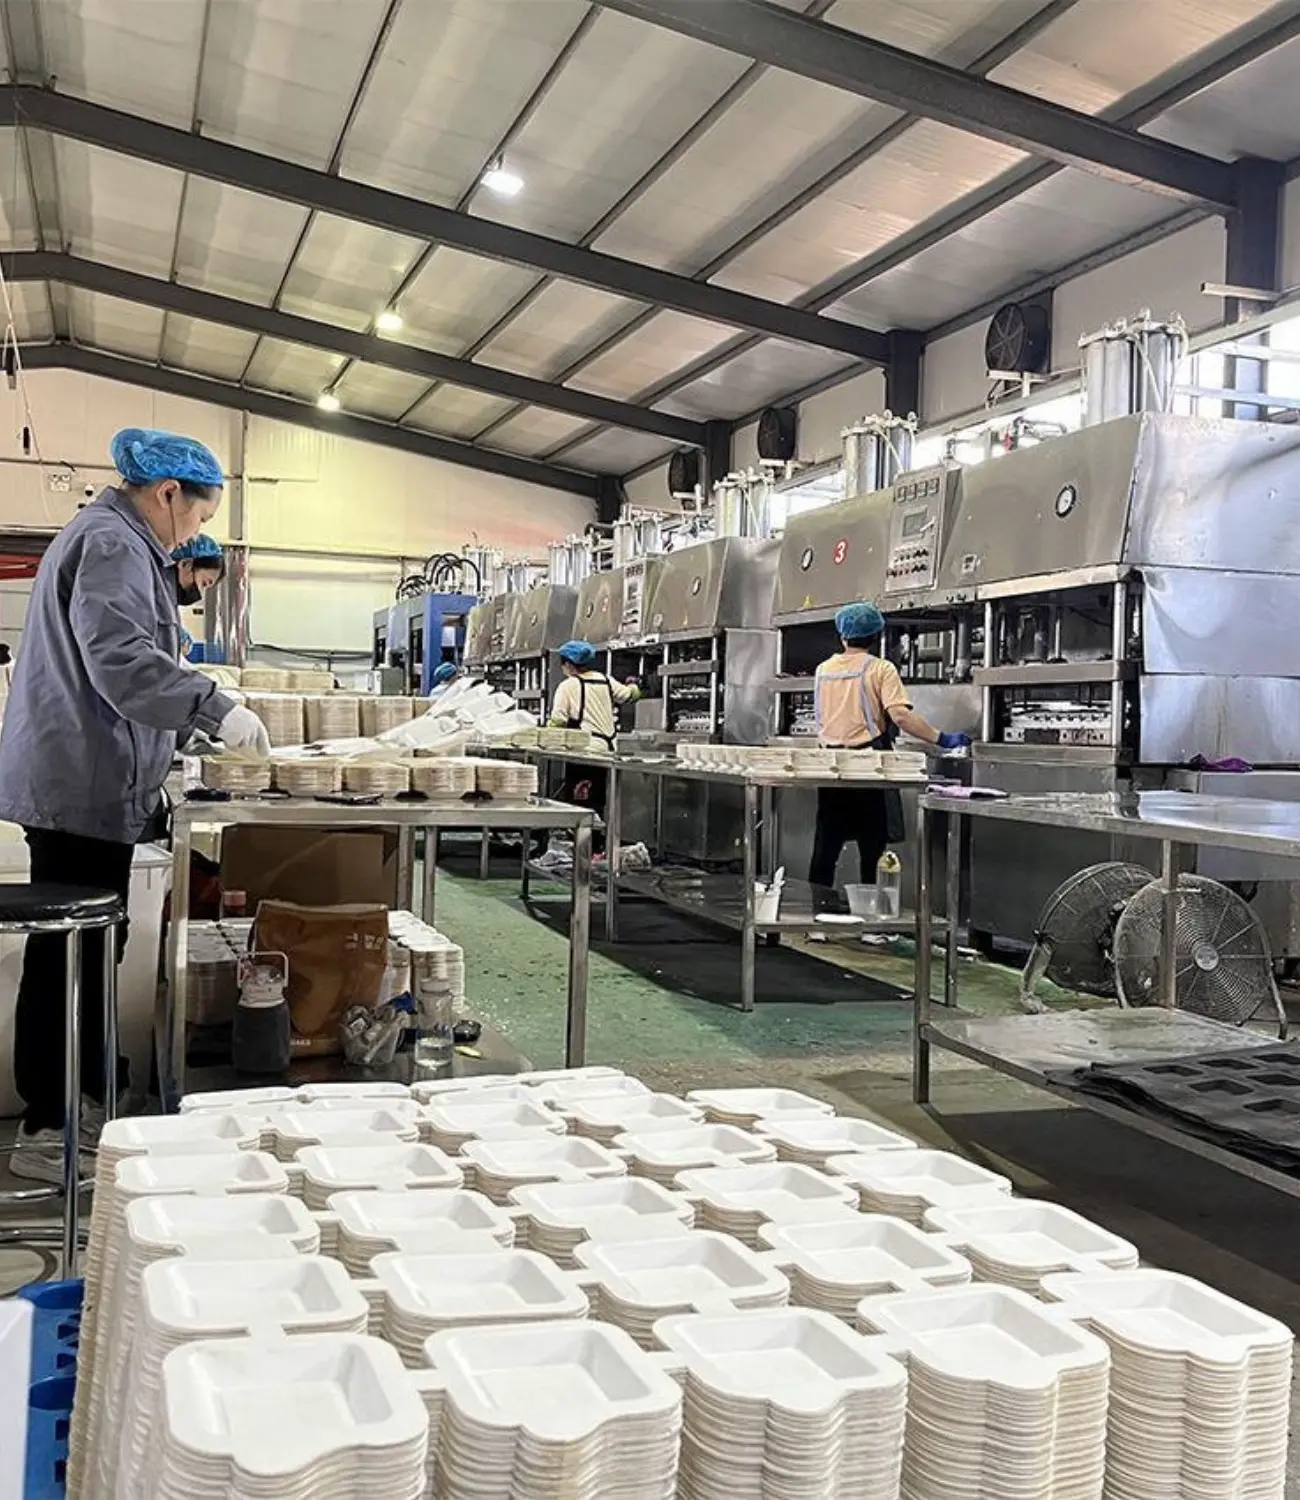
A oficina segue um fluxo de trabalho integrado para fibra moldada. Cada fase prepara o material ou o estado do produto exigido pela fase seguinte.
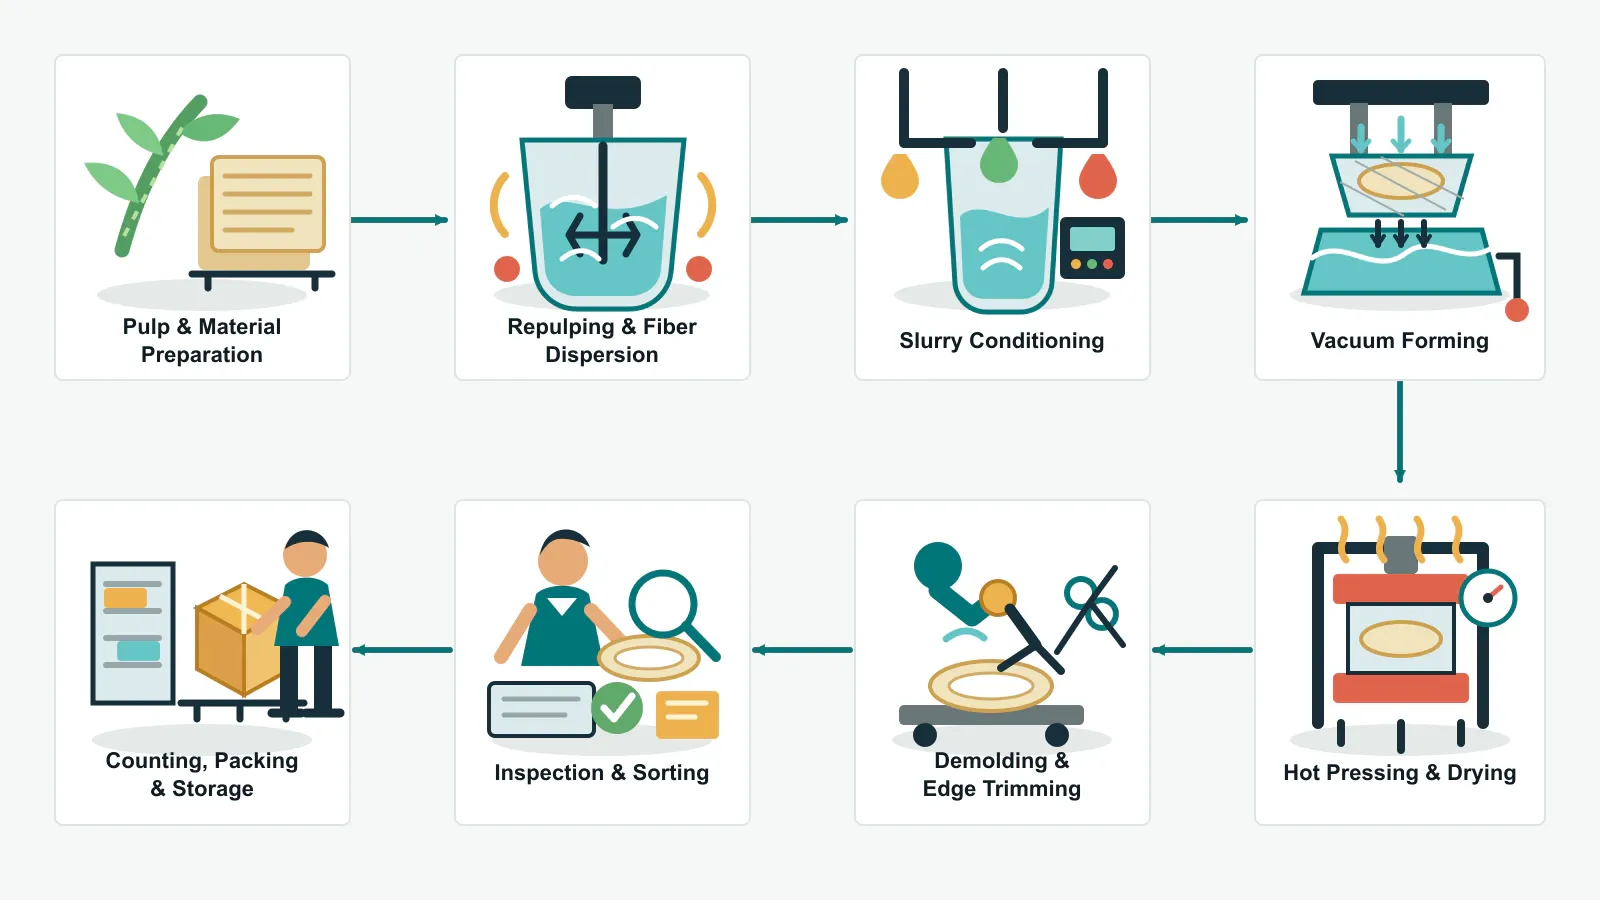

A produção estável de fibra moldada começa antes de a pasta chegar à máquina de formação. A identidade do material, a dispersão das fibras e o estado da pasta influem na uniformidade com que as fibras se depositam no molde.
A pasta necessária é preparada para o produto previsto. O manuseamento do material deve proteger a pasta contra contaminação e exposição indesejada à humidade, mantendo simultaneamente uma identificação clara do lote de produção.
A pasta preparada é misturada com água de processo e dispersada mecanicamente. Este processo desagrega as folhas de pasta comprimidas ou os feixes de fibras e cria uma pasta líquida bombeável. A dispersão uniforme ajuda a reduzir os aglomerados e contribui para uma distribuição mais consistente das fibras durante a formação.
A pasta é circulada e ajustada de acordo com o produto e o molde selecionados. Quando as especificações de um produto exigem um tratamento funcional, a formulação aplicável é confirmada separadamente. A consistência da pasta é importante, pois afeta a drenagem, o tempo de moldagem, a distribuição da massa do produto e a qualidade da superfície.
A moldagem e a prensagem a quente são as etapas centrais do processo de fabrico de louça de mesa a partir de bagaço de cana-de-açúcar. Estas etapas transformam a pasta preparada num produto tridimensional estável destinado ao setor da restauração.
O molde de conformação possui uma superfície de tela com a forma correspondente ao design do prato, da taça, da concha, da caixa ou da bandeja. O vácuo aspira a água através da tela, enquanto as fibras permanecem no molde e formam uma camada húmida. A geometria do molde, o estado da pasta, a distribuição do vácuo e o tempo de conformação influenciam, todos, a formação das paredes e a distribuição do material.
Após a remoção de água suficiente, a pré-forma húmida é transferida da estação de moldagem para os moldes de prensagem aquecidos. A transferência controlada é importante para manter o contorno pretendido, as paredes dos compartimentos, as áreas das dobradiças e outras características estruturais antes da secagem final.
O calor e a pressão removem a humidade residual, enquanto os moldes correspondentes definem a superfície e as dimensões finais. Esta fase ajuda a compactar a rede de fibras, a melhorar a rigidez e a estabilizar a forma do produto. As configurações efetivas dependem do molde, da profundidade do produto, da estrutura da parede e do resultado pretendido, pelo que são controladas como parâmetros de produção, em vez de serem tratadas como uma configuração universal.

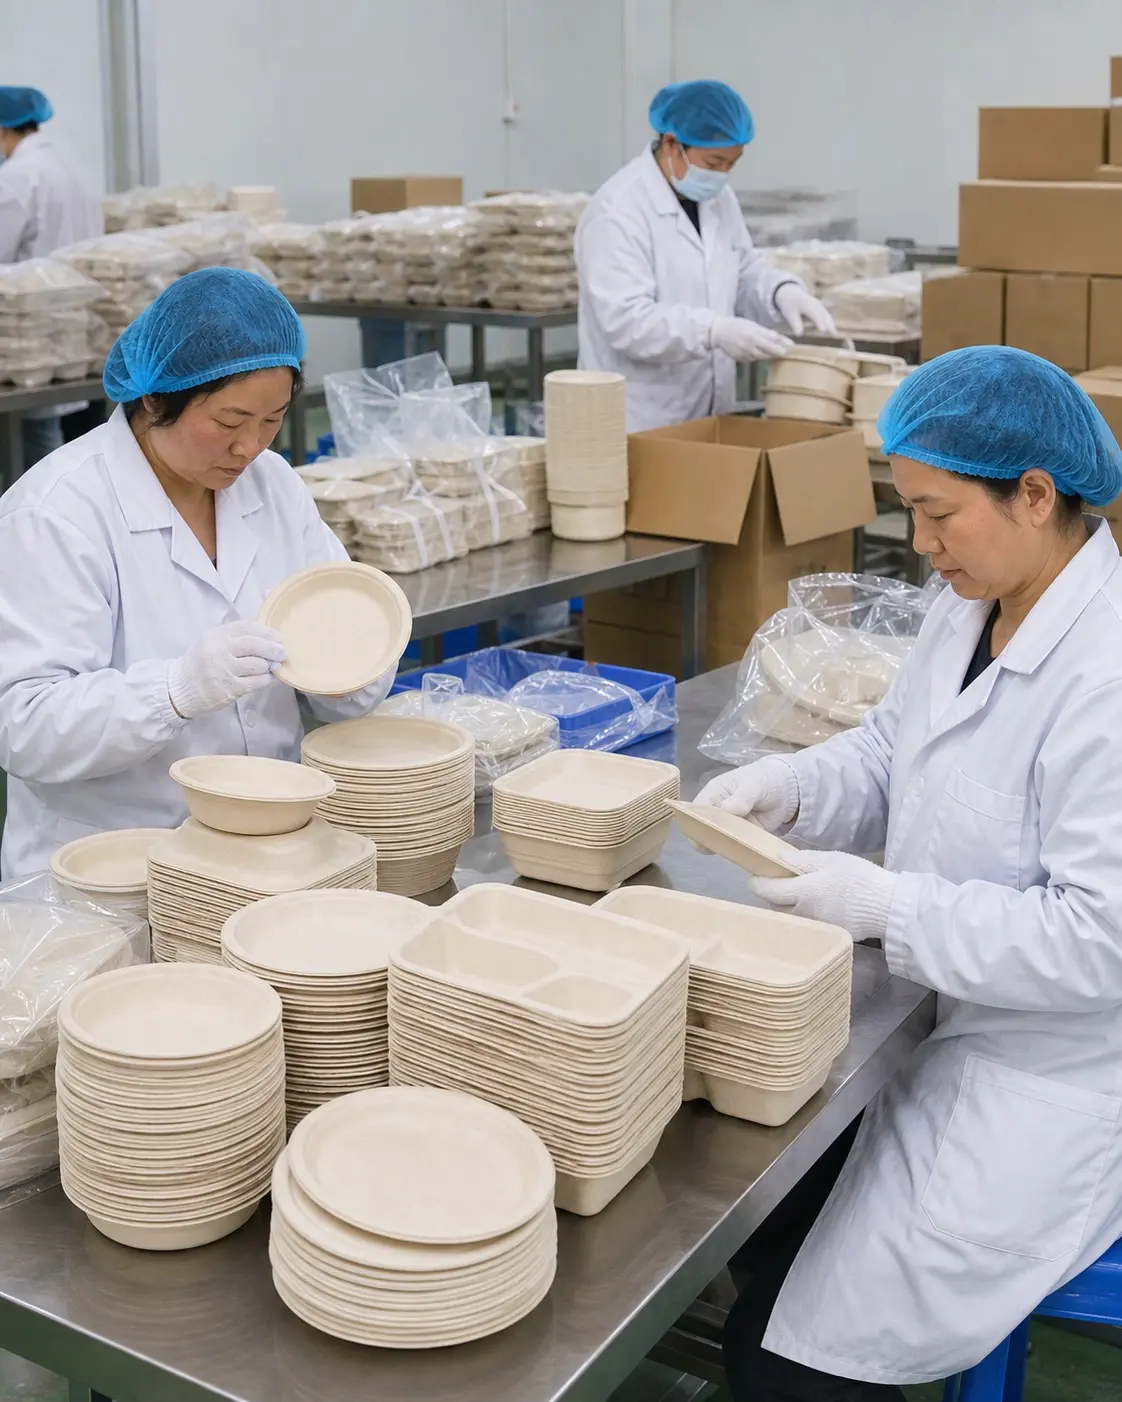
Um produto moldado não está pronto para expedição imediatamente após a prensagem a quente. As etapas de acabamento e controlo de encomendas preparam-no para a embalagem comercial e ajudam a garantir que a mercadoria entregue esteja em conformidade com as especificações aprovadas.
O excesso de fibra à volta da borda moldada é removido para criar o contorno pretendido. Os operadores também verificam a forma obtida quanto a problemas visíveis, tais como bordas incompletas, fissuras, deformações ou marcas na superfície, antes de o produto seguir para a triagem.
A inspeção abrange a aparência e as dimensões, comparando-as com as especificações confirmadas do artigo. Dependendo do produto e do plano de inspeção acordado, o encaixe, o fecho, o empilhamento ou outras características funcionais podem também ser analisados. Os produtos aceites e os não conformes são separados antes da embalagem.
Os produtos são contados e embalados de acordo com os requisitos aprovados relativos a sacos, caixas, etiquetas e marcas próprias. A quantidade e a embalagem são verificadas antes de as caixas acabadas entrarem no armazém. Os detalhes de carregamento são então confirmados à medida que a encomenda é preparada para o envio de exportação.
A equipa de produção coordena a preparação do material, a conformação, o acabamento e a embalagem, de modo a que cada fase cumpra os requisitos da encomenda aprovada.
A dispersão uniforme contribui para um fluxo estável da pasta e para uma distribuição mais homogénea do material.
As pré-formas húmidas são inspecionadas para verificar se a forma está totalmente formada antes da prensagem a quente.
A prensagem e o corte afetam as dimensões, a rigidez, o estado da superfície e a qualidade das arestas.
Os requisitos relativos ao aspeto e às dimensões são verificados antes de as mercadorias aceites serem embaladas.
A quantidade, os sacos, as caixas, as marcações e a preparação para o carregamento seguem a encomenda confirmada.
Respostas práticas para importadores, distribuidores, empresas do setor da restauração e compradores de marcas próprias que estão a avaliar o workshop de produção.
O principal material utilizado é a polpa de bagaço de cana-de-açúcar preparada. O bagaço é o resíduo fibroso que resta após a extração do sumo da cana-de-açúcar e pode ser transformado em polpa adequada para produtos de fibra moldada.
Um molde de tela com a geometria pretendida para o produto utiliza vácuo para extrair água da pasta. As fibras acumulam-se no molde e formam uma pré-forma húmida, que é depois transferida para prensagem a quente e secagem.
A prensagem a quente remove a humidade, consolida a estrutura das fibras e ajuda a definir as dimensões finais, a superfície e a rigidez. As configurações de produção têm de corresponder ao molde específico e ao design do produto.
O processo permite a produção de vários formatos de louça de bagaço, incluindo pratos, taças, embalagens com tampa articulada, caixas para alimentos, artigos individuais e tabuleiros com compartimentos. Cada formato requer o molde correspondente e uma especificação aprovada.
Os produtos acabados são analisados quanto à aparência e às dimensões, enquanto a quantidade e a embalagem são verificadas em relação à encomenda. Outras verificações específicas do produto podem ser confirmadas no plano de inspeção acordado antes do início da produção em série.