

Consistencia de la fibra
Una dispersión uniforme favorece un flujo estable de la suspensión y una distribución más homogénea del material.
Nuestro proceso de fabricación de vajilla de bagazo convierte la pulpa de fibra de caña de azúcar preparada en platos, cuencos, envases con tapa, cajas para alimentos y bandejas con compartimentos moldeados para pedidos del sector de la restauración.
La producción se organiza en función de las especificaciones aprobadas del producto, el molde, la cantidad y los requisitos de embalaje. Desde la preparación de la pasta y el moldeado en húmedo hasta el prensado en caliente, el recorte, la inspección y el embalaje, cada fase influye directamente en la forma del producto, el acabado superficial, la consistencia estructural y su preparación para el envío.
Los parámetros exactos de producción varían en función del tamaño del producto, su profundidad, la estructura de las paredes y el diseño del molde.
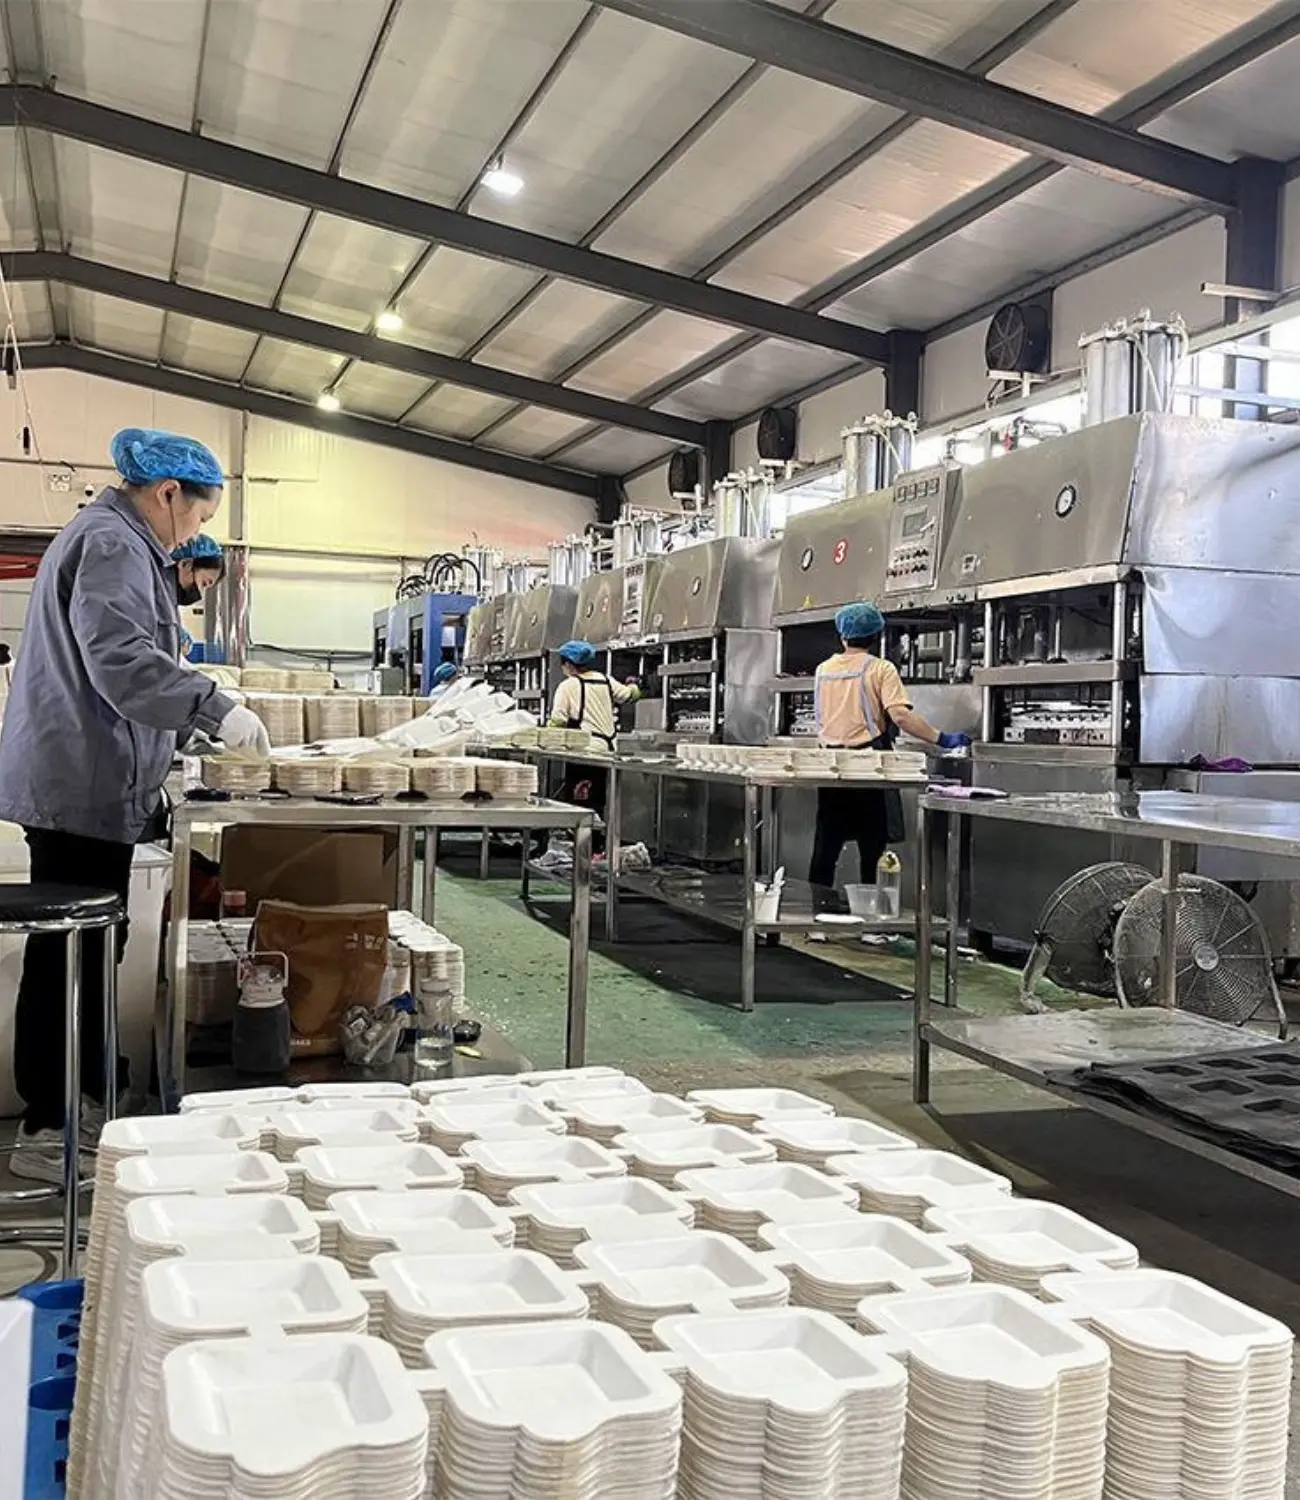
El taller sigue un flujo de trabajo integrado para la fibra moldeada. Cada fase prepara el material o el estado del producto que requiere la siguiente fase.
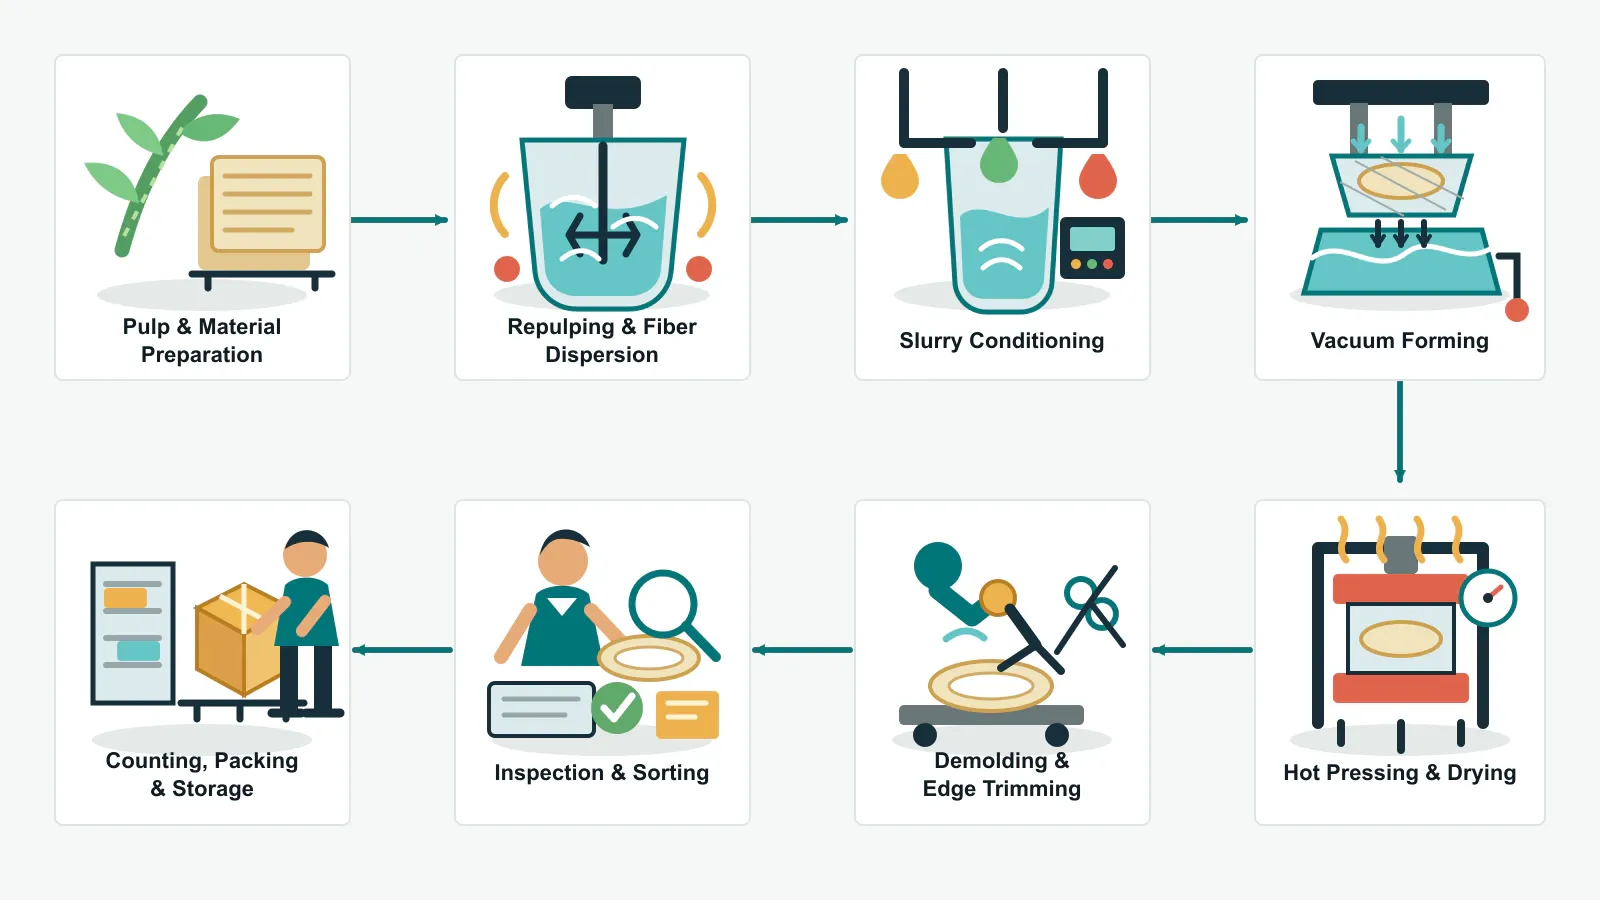

La producción estable de fibra moldeada comienza antes de que la pasta llegue a la máquina de formación. La identidad del material, la dispersión de la fibra y el estado de la suspensión influyen en la uniformidad con la que las fibras se depositan sobre el molde.
Se prepara la pasta necesaria para el producto programado. La manipulación del material debe proteger la pasta de la contaminación y de la exposición involuntaria a la humedad, al tiempo que se mantiene una identificación clara del lote de producción.
La pasta preparada se mezcla con agua de proceso y se dispersa mecánicamente. Esto descompone las láminas de pasta comprimida o los haces de fibras y crea una suspensión bombeable. Una dispersión uniforme ayuda a reducir los grumos y favorece una distribución más homogénea de las fibras durante el proceso de formación.
La pasta se hace circular y se ajusta para adaptarla al producto y al molde seleccionados. Cuando las especificaciones de un producto requieren un tratamiento funcional, se confirma por separado la formulación correspondiente. La consistencia de la pasta es importante, ya que influye en el drenaje, el tiempo de moldeo, la distribución de la masa del producto y la calidad de la superficie.
El moldeado y el prensado en caliente son las etapas fundamentales del proceso de fabricación de vajilla a partir de bagazo de caña de azúcar. Estas etapas transforman la pasta preparada en un producto tridimensional estable destinado al sector de la restauración.
El molde de conformado presenta una superficie de rejilla adaptada al diseño del plato, cuenco, caja abatible, caja o bandeja. El vacío aspira el agua a través de la rejilla, mientras que las fibras permanecen en el molde y forman una capa húmeda. La geometría del molde, el estado de la suspensión, la distribución del vacío y el tiempo de conformado influyen en la formación de las paredes y en la distribución del material.
Una vez eliminada la cantidad suficiente de agua, la preforma húmeda se traslada desde la estación de conformado hasta los moldes de prensado calentados. Es importante que el traslado se realice de forma controlada para mantener el contorno previsto, las paredes de los compartimentos, las zonas de bisagra y otras características estructurales antes del secado final.
El calor y la presión eliminan la humedad restante, mientras que los moldes adaptados definen la superficie y las dimensiones finales. Esta etapa contribuye a compactar la red de fibras, mejorar la rigidez y estabilizar la forma del producto. Los ajustes concretos dependen del molde, la profundidad del producto, la estructura de las paredes y el resultado deseado, por lo que se controlan como parámetros de producción en lugar de tratarse como un ajuste universal.

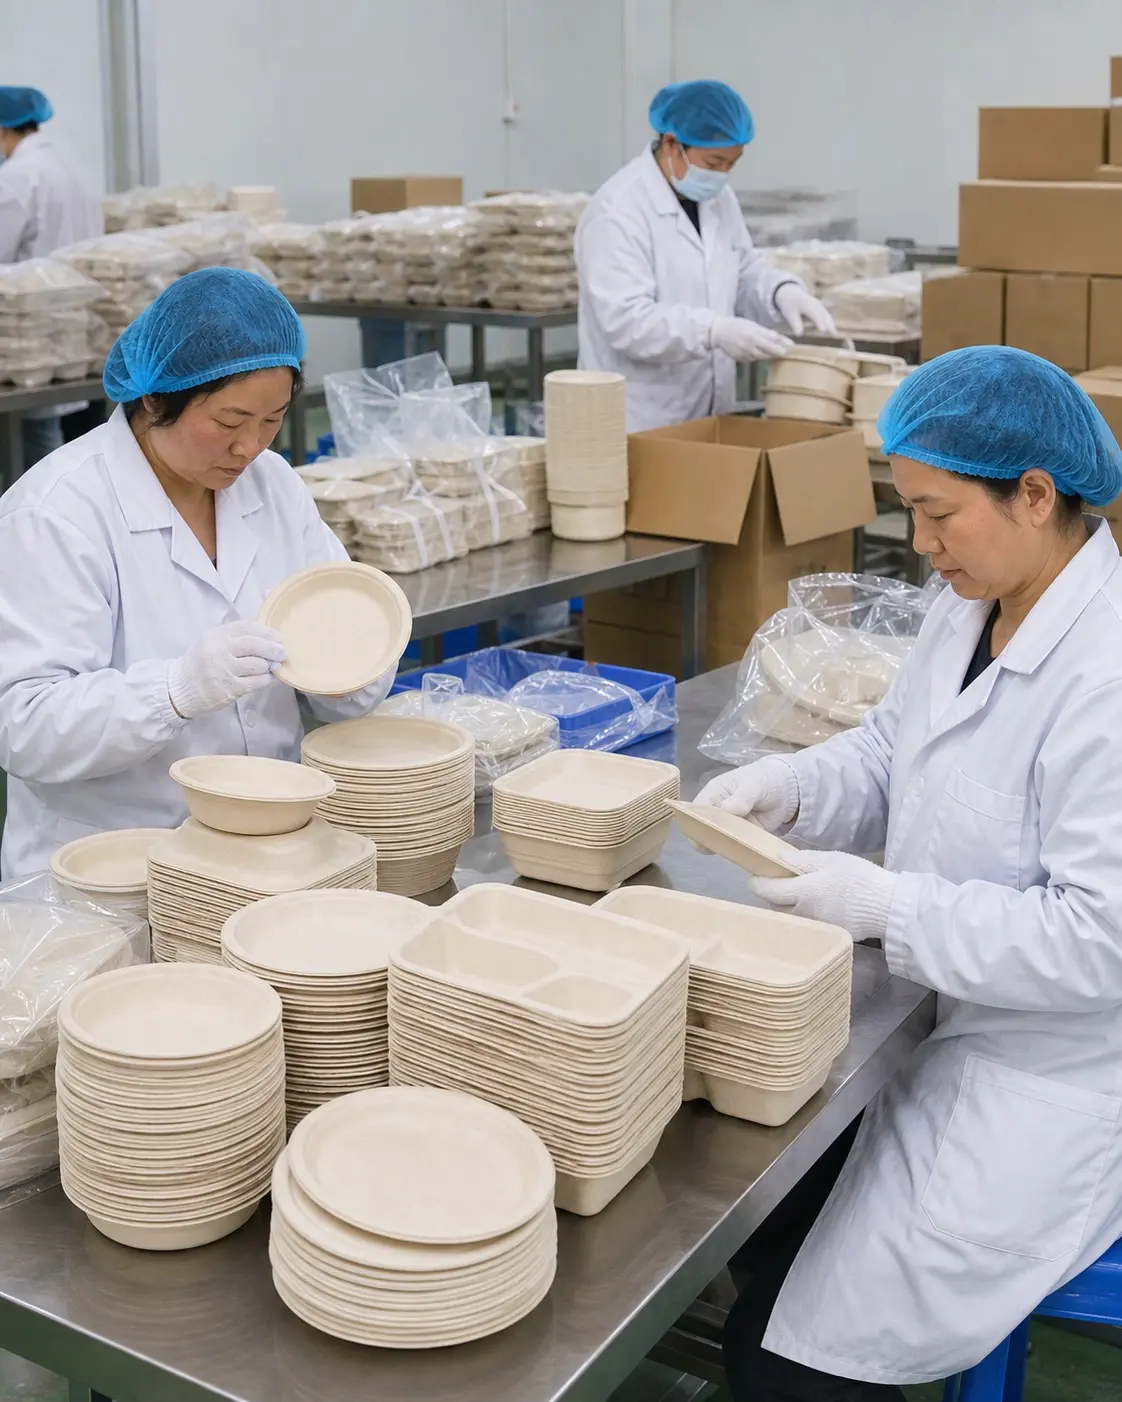
Un producto moldeado no está listo para su envío inmediatamente después del prensado en caliente. Las fases de acabado y control de pedidos lo preparan para su embalaje comercial y contribuyen a que los productos entregados se ajusten a las especificaciones aprobadas.
Se elimina el exceso de fibra alrededor del borde moldeado para crear el contorno deseado. Los operarios también revisan la forma obtenida en busca de defectos visibles, como bordes incompletos, grietas, deformaciones o marcas en la superficie, antes de que el producto pase a la fase de clasificación.
La inspección abarca el aspecto y las dimensiones, comparándolos con las especificaciones confirmadas del artículo. Dependiendo del producto y del plan de inspección acordado, también pueden revisarse el ajuste, el cierre, el apilamiento u otras características funcionales. Los productos aceptados y los no conformes se separan antes del embalaje.
Los productos se cuentan y se embalan de acuerdo con los requisitos aprobados relativos a bolsas, cajas de cartón, etiquetas y marcas propias. Se comprueban la cantidad y el embalaje antes de que las cajas terminadas pasen al almacén. A continuación, se confirman los datos de carga mientras se prepara el pedido para su envío a la exportación.
El equipo de producción coordina la preparación del material, el conformado, el acabado y el embalaje, de modo que cada fase se ajuste a los requisitos del pedido aprobado.
Una dispersión uniforme favorece un flujo estable de la suspensión y una distribución más homogénea del material.
Las preformas húmedas se revisan para comprobar que hayan adquirido la forma completa antes del prensado en caliente.
El prensado y el recorte influyen en las dimensiones, la rigidez, el estado de la superficie y la calidad de los bordes.
Antes de embalar la mercancía aceptada, se comprueban los requisitos de aspecto y dimensiones.
La cantidad, las bolsas, las cajas, el marcado y la preparación para la carga se ajustan al pedido confirmado.
Respuestas prácticas para importadores, distribuidores, empresas de restauración y compradores de marcas blancas que visitan el taller de producción.
El material principal es la pulpa de bagazo de caña de azúcar preparada. El bagazo es el residuo fibroso que queda tras la extracción del jugo de la caña de azúcar y puede transformarse en pulpa apta para la fabricación de productos de fibra moldeada.
Un molde de tamiz con la geometría requerida para el producto utiliza vacío para extraer el agua de la suspensión. Las fibras se depositan en el molde y forman una preforma húmeda, que posteriormente se traslada para su prensado en caliente y secado.
El prensado en caliente elimina la humedad, consolida la estructura de las fibras y ayuda a definir las dimensiones finales, la superficie y la rigidez. Los parámetros de producción deben ajustarse al diseño específico del molde y del producto.
El proceso permite fabricar vajilla de bagazo en múltiples formatos, entre los que se incluyen platos, cuencos, envases con tapa abatible, cajas para alimentos, productos en porciones y bandejas con compartimentos. Cada formato requiere el molde correspondiente y unas especificaciones homologadas.
Los productos terminados se revisan en cuanto a su aspecto y dimensiones, mientras que la cantidad y el embalaje se comparan con el pedido. Las comprobaciones adicionales específicas de cada producto pueden confirmarse en el plan de inspección acordado antes de la producción en serie.